
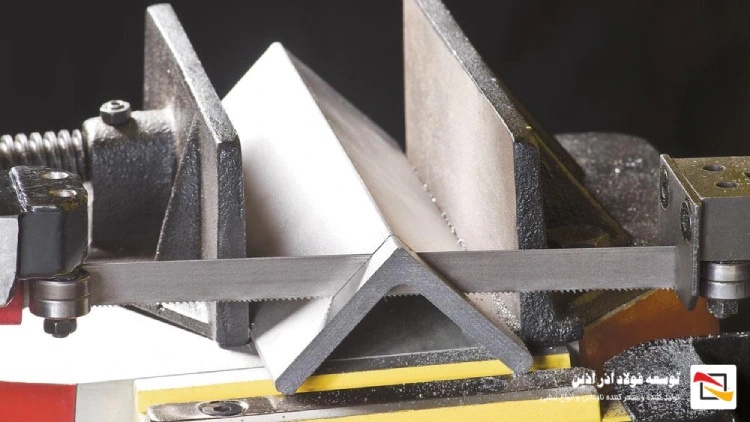

بهترین روش برش نبشی به ضخامت مقطع، تعداد قطعات، دقت مورد نیاز، نوع اتصال و امکانات کارگاه بستگی دارد. برای پروژههای کارگاهی و برشهای معمول، دستگاه پروفیلبر و سنگ فرز کاربرد زیادی دارند؛ در خطوط تولید و پروژههای پرتعداد، اره نواری، پلاسما یا دستگاههای CNC میتوانند گزینه مناسبتری باشند.
اگر هدف ساخت قابهای فلزی با گوشه ۹۰ درجه باشد، یکی از روشهای متداول، فارسیبر کردن دو قطعه با برشهای مکمل است. دقت این برش به ابزار، روش اندازهگیری، مهار قطعه و کیفیت مونتاژ وابسته است و صرفاً با انتخاب زاویه ۴۵ درجه تضمین نمیشود.
جدول مقایسه روشهای برش نبشی
| ابزار برش | نوع فرآیند | دقت تقریبی | سرعت | کاربرد مناسب | وضعیت لبه برش |
|---|---|---|---|---|---|
| سنگ فرز دستی | برش مکانیکی | متوسط | بالا | کارگاه و تعمیرات | معمولاً نیازمند پلیسهگیری |
| پروفیلبر | برش مکانیکی | متوسط تا خوب | بالا | برشهای تکراری و زاویهدار | معمولاً نیازمند پرداخت |
| اره نواری | برش سرد | خوب تا بسیار خوب | متوسط | تولید صنعتی و برش دقیق | لبه نسبتاً تمیز |
| اره دیسکی مناسب فلز | برش مکانیکی | خوب | بالا | تولید و کارگاه | بسته به تیغه و دستگاه |
| قیچی یا نبشیبر هیدرولیک | برش برشی | خوب | بسیار بالا | تولید پرتعداد و ضخامتهای قابل پشتیبانی | معمولاً بدون برادهبرداری |
| هواگاز | برش حرارتی | متوسط تا پایین | متوسط | مقاطع ضخیم و برشهای خاص | اکسید و ناحیه حرارتی |
| پلاسما | برش حرارتی | خوب تا بسیار خوب | بالا | ورق و برخی مقاطع فلزی | نیازمند کنترل سرباره و HAZ |
| لیزر CNC | برش حرارتی | بسیار بالا | بالا | تولید دقیق و قطعات پیچیده | معمولاً تمیز و دقیق |
محدوده ضخامت قابل برش برای هر دستگاه ثابت نیست و به توان دستگاه، نوع تیغه یا نازل، جنس فولاد و مشخصات سازنده بستگی دارد.
روشهای برش نبشی؛ برش سرد یا برش گرم؟
بهطور کلی، روشهای برش نبشی را میتوان به دو گروه برش مکانیکی یا سرد و برش حرارتی تقسیم کرد.
برش سرد نبشی چیست؟
در برش سرد، جداسازی قطعه عمدتاً از طریق نیروی مکانیکی، تیغه یا ابزار سایشی انجام میشود و فلز مانند روشهای حرارتی تا دمای ذوب گرم نمیشود.
مهمترین روشهای این گروه عبارتاند از:
برش نبشی با سنگ فرز
سنگ فرز یکی از در دسترسترین ابزارها برای برش نبشی در کارگاه است.
مزایای آن:
- دسترسی آسان
- امکان اجرای برش مستقیم و زاویهدار
- مناسب برای پروژههای کمتیراژ
- قابلیت استفاده برای مقاطع و ضخامتهای مختلف، در محدوده توان دستگاه
در مقابل، کنترل زاویه برش با سنگ فرز دستی به مهارت اپراتور وابسته است و معمولاً لبه برش به پلیسهگیری و پرداخت نیاز دارد.
برش نبشی با دستگاه پروفیلبر
پروفیلبر برای برش مقاطع فولادی در کارگاه بسیار کاربردی است. در بسیاری از دستگاهها میتوان قطعه را با زاویه مشخص مهار کرد و برشهای تکراری را با سرعت بیشتری انجام داد.
این ابزار برای موارد زیر مناسب است:
- ساخت فریم
- ساخت شاسی
- برش قطعات با طول مشخص
- اجرای برشهای زاویهدار
- پروژههای کارگاهی با تعداد متوسط قطعه
برش نبشی با اره نواری
اره نواری (Band Saw) یکی از گزینههای مناسب برای برش دقیق و تکرارپذیر مقاطع فولادی است.
مزایای آن شامل:
- کنترل مناسب طول برش
- دقت خوب در برشهای تکراری
- کاهش تولید جرقه نسبت به برخی روشهای سایشی
- امکان برش طیف متنوعی از مقاطع
- کیفیت مناسب سطح برش
استفاده از تیغه مناسب و سیال برش یا خنککننده، در صورت توصیه سازنده دستگاه، میتواند کیفیت برش و عمر تیغه را بهبود دهد.
برش نبشی با قیچی یا نبشیبر هیدرولیک
در برخی خطوط تولید، دستگاههای برشی هیدرولیکی برای برش سریع مقاطع مورد استفاده قرار میگیرند.
مزیت اصلی این روش، سرعت بالای برش و حذف یا کاهش قابل توجه برادهبرداری است. البته ظرفیت دستگاه و ضخامت قابل برش باید با مشخصات فنی سازنده تطبیق داده شود.
برش گرم نبشی چیست؟
در روشهای برش گرم، انرژی حرارتی باعث ذوب یا برش حرارتی فولاد در مسیر مشخص میشود.
مهمترین روشهای آن عبارتاند از:
برش نبشی با هواگاز
در روش هواگاز، اکسیژن و گاز سوختی برای ایجاد حرارت مورد استفاده قرار میگیرند.
این روش برای:
- مقاطع ضخیم
- برشهای کارگاهی سنگین
- پروژههایی که دقت بسیار بالا در لبه برش ضروری نیست
کاربرد دارد.
از معایب آن میتوان به ایجاد اکسید، سرباره، ناحیه متأثر از حرارت (HAZ) و احتمال تغییرشکل حرارتی اشاره کرد.
برش نبشی با پلاسما
برش پلاسما با استفاده از قوس الکتریکی و گاز یونیزهشده انجام میشود و در مقایسه با هواگاز میتواند سرعت و دقت بالاتری در بسیاری از کاربردها داشته باشد.
بااینحال، کیفیت نهایی برش به مواردی مانند:
- آمپراژ
- سرعت حرکت
- نوع نازل
- فاصله مشعل تا قطعه
- نوع و ضخامت فولاد
وابسته است.
برش نبشی با لیزر CNC
لیزر CNC برای برشهای دقیق و تکرارپذیر کاربرد دارد و در تولید صنعتی قطعات پیچیده گزینه مناسبی است.
مزیت اصلی آن، کنترل بالای مسیر برش و قابلیت اجرای طرحهای پیچیده است. بااینحال، استفاده از لیزر برای هر نوع نبشی و هر ضخامت اقتصادی نیست و انتخاب آن باید بر اساس توان دستگاه، جنس و ابعاد مقطع انجام شود.
بهترین روش برش نبشی برای کارگاه کدام است؟
برای کارگاههای معمول، پاسخ به این سؤال به نوع پروژه بستگی دارد:
| نیاز پروژه | گزینه مناسب |
|---|---|
| چند برش ساده | سنگ فرز |
| برشهای متعدد و سریع | پروفیلبر |
| دقت و تکرارپذیری بالاتر | اره نواری |
| تولید پرتعداد | دستگاه اتوماتیک یا CNC |
| مقاطع ضخیم | اره مناسب، پلاسما یا هواگاز بر اساس مشخصات |
| برش پیچیده و دقیق | CNC مناسب |
| برش زاویهدار قاب | پروفیلبر یا اره مناسب با تنظیم دقیق زاویه |
بنابراین، نمیتوان یک ابزار را برای تمام شرایط بهعنوان «بهترین روش برش نبشی» معرفی کرد.
آموزش برش ۴۵ درجه نبشی برای ساخت قاب ۹۰ درجه
یکی از کاربردهای مهم برش نبشی، ساخت قابهای مربعی یا مستطیلی است. برای ایجاد گوشه ۹۰ درجه، معمولاً دو قطعه با برشهای مکمل فارسیبر میشوند.
نکته مهم: زاویه ۴۵ درجه تنها زمانی به ایجاد گوشه ۹۰ درجه کمک میکند که خطوط برش، طول قطعات و نحوه قرارگیری نبشی نسبت به یکدیگر بهدرستی تنظیم شده باشند.
مرحله اول: اندازهگیری دقیق
ابتدا طول مورد نیاز هر قطعه را مشخص کنید. اندازهگیری باید با توجه به روش اتصال و اینکه ابعاد نهایی از کدام نقطه محاسبه میشود انجام شود.
در نبشیهایی با بالهای مساوی، شکل هندسی مقطع و نحوه قرارگیری آن در قاب باید قبل از علامتگذاری در نظر گرفته شود.
مرحله دوم: علامتگذاری خط برش
با استفاده از گونیا، گونیا ترکیبی یا ابزار اندازهگیری مناسب، خط برش روی بالهای نبشی مشخص میشود.
برای برشهای زاویهدار، بهتر است خط برش روی تمام بخشهای لازم از مقطع امتداد داده شود تا مسیر تیغه مشخص باشد.
مرحله سوم: مهار نبشی
نبشی را در گیره یا فیکسچر مناسب محکم کنید.
قطعه نباید هنگام برش حرکت کند. لرزش قطعه میتواند باعث انحراف تیغه، خراب شدن خط برش و کاهش دقت اتصال شود.
مرحله چهارم: اجرای برش
تیغه را با فشار کنترلشده روی خط مشخصشده هدایت کنید و از اعمال نیروی بیش از حد خودداری کنید.
در برش با سنگ فرز، اجازه دهید صفحه با سرعت مناسب کار کند و از فشار جانبی غیرضروری به صفحه جلوگیری شود.
مرحله پنجم: کنترل زاویه
پس از برش، دو قطعه را در موقعیت نهایی کنار یکدیگر قرار دهید و با گونیا، زاویه داخلی قاب را کنترل کنید.
اگر بین دو قطعه فاصله ایجاد شده باشد، قبل از جوشکاری باید علت آن بررسی و در صورت امکان اصلاح شود.
مرحله ششم: خالجوش و کنترل نهایی
در قابهای فلزی، بهتر است پس از تنظیم قطعات، ابتدا نقاط اتصال بهصورت کنترلشده خالجوش شوند و سپس گونیا و ابعاد قاب مجدداً بررسی شود.
پس از تأیید ابعاد، جوش نهایی مطابق روش جوشکاری و مشخصات اتصال اجرا میشود.
چگونه برش نبشی را دقیق و بدون خطا انجام دهیم؟
برای دستیابی به برش دقیق، رعایت چند نکته اهمیت زیادی دارد:
- استفاده از ابزار مناسب با ضخامت مقطع
- علامتگذاری دقیق قبل از برش
- استفاده از گونیا و ابزار اندازهگیری مناسب
- ثابت کردن کامل قطعه
- استفاده از تیغه مناسب
- کنترل سرعت برش
- جلوگیری از فشار جانبی به صفحه برش
- بررسی ابعاد پس از برش
- پلیسهگیری قبل از مونتاژ
- کنترل گونیا بودن قاب قبل از جوشکاری
پلیسهگیری نبشی بعد از برش
تقریباً تمام روشهای مکانیکی برش میتوانند مقداری پلیسه یا لبه تیز ایجاد کنند. این لبهها باید پیش از مونتاژ یا عملیات بعدی بررسی و در صورت نیاز حذف شوند.
برای پلیسهگیری میتوان از موارد زیر استفاده کرد:
- سنگ ساب
- فرز
- سوهان
- ابزار Deburring
- فرچه سیمی، در موارد مناسب
هدف از پلیسهگیری فقط زیبایی نیست؛ لبههای تیز میتوانند هنگام مونتاژ، حمل و جوشکاری مشکل ایجاد کنند.
پخزنی نبشی برای جوشکاری
پخزنی برای همه ضخامتها و همه انواع اتصال جوشی الزامی نیست. نیاز به پخ، شکل شیار، زاویه پخ، ریشه اتصال و سایر پارامترهای آمادهسازی لبه باید بر اساس نوع اتصال، ضخامت و روش جوشکاری تعیین شود.
در مقاطع ضخیمتر، برای برخی اتصالات نفوذی ممکن است آمادهسازی لبه و ایجاد شیار لازم باشد.
پارامترهای پخزنی باید بر اساس WPS، نقشه اتصال یا استاندارد جوشکاری مربوطه تعیین شوند و نمیتوان یک زاویه یا عمق ثابت را برای تمام نبشیها تجویز کرد.
تمیزکاری محل جوش
پیش از جوشکاری، سطح اتصال باید از آلودگیهایی مانند:
- روغن و گریس
- رنگ
- زنگزدگی شدید
- اکسید و سرباره
- آلودگیهای سطحی
پاک شود.
تمیز بودن سطح میتواند به کاهش عیوب جوش و بهبود کیفیت اتصال کمک کند.
آیا برش سرد بهتر از برش گرم است؟
هیچ پاسخ مطلقی برای این سؤال وجود ندارد.
برش سرد در مواردی که کنترل حرارت، کیفیت لبه و کاهش اثرات حرارتی اهمیت دارد، مزایای مهمی دارد. در مقابل، برش گرم برای برخی مقاطع ضخیم یا اشکال پیچیده میتواند سریعتر و عملیتر باشد.
انتخاب روش باید بر اساس:
- ضخامت نبشی
- جنس فولاد
- تعداد قطعات
- دقت مورد نیاز
- نوع اتصال
- نیاز یا عدم نیاز به آمادهسازی لبه
- امکانات کارگاه
- هزینه و زمان تولید
انجام شود.
تأثیر برش بر کیفیت اتصال نبشی
کیفیت برش میتواند روی کیفیت مونتاژ و جوشکاری تأثیر بگذارد. برش نادرست ممکن است باعث ایجاد فاصله، عدم انطباق قطعات و افزایش نیاز به اصلاح قبل از جوشکاری شود.
بااینحال، نمیتوان یک درصد ثابت برای کاهش کیفیت جوش ناشی از برش نامناسب اعلام کرد؛ زیرا کیفیت اتصال به مجموعهای از عوامل مانند آمادهسازی لبه، نوع جوش، مهارت جوشکار، پارامترهای جوشکاری و مشخصات فولاد وابسته است.
نکات ایمنی هنگام برش نبشی
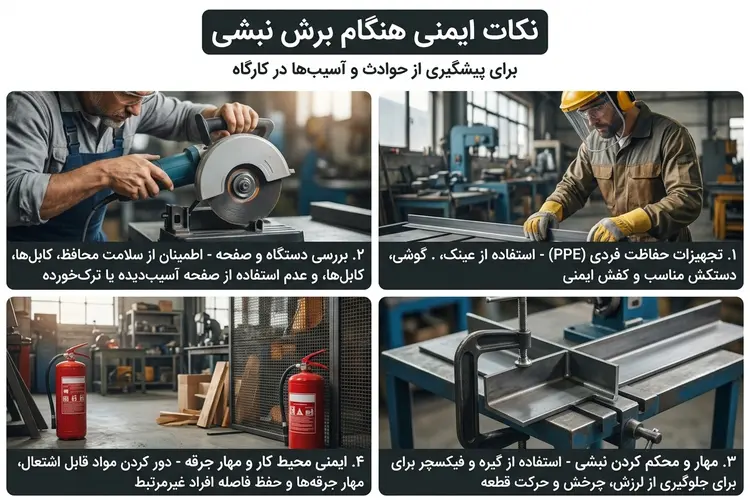
برشکاری نبشی با سنگ فرز، پروفیلبر، پلاسما و هواگاز میتواند خطراتی مانند پرتاب ذرات، جرقه، بریدگی، سوختگی، صدای شدید و در برخی روشها دود و گاز ایجاد کند.
تجهیزات حفاظت فردی
استفاده از تجهیزات مناسب ضروری است:
- عینک ایمنی استاندارد
- شیلد محافظ صورت در شرایط مورد نیاز
- گوشی یا ایرماف محافظ صدا
- دستکش مناسب کار
- لباس کار مناسب و غیرشل
- کفش ایمنی
- تجهیزات حفاظت تنفسی در صورت وجود دود یا گردوغبار و طبق ارزیابی خطر
بررسی دستگاه قبل از شروع کار
پیش از برش باید موارد زیر بررسی شوند:
- سلامت صفحه یا تیغه
- نصب صحیح محافظ دستگاه
- سالم بودن کابل و اتصالات
- محکم بودن قطعه
- مناسب بودن صفحه برای جنس و نوع برش
- سلامت فیکسچر و گیره
- نبود افراد غیرمرتبط در محدوده خطر
استفاده از صفحه ترکخورده، آسیبدیده یا نامتناسب با دستگاه میتواند بسیار خطرناک باشد.
تفاوت برش نبشی و ناودانی
نبشی و ناودانی هر دو از مقاطع فولادی پرکاربرد هستند، اما شکل هندسی آنها متفاوت است و همین موضوع بر نحوه مهار، علامتگذاری و برش اثر میگذارد.
در ساخت فریمها، شاسیها و زیرسازیهای فلزی ممکن است هر دو مقطع در کنار یکدیگر استفاده شوند. در چنین شرایطی، دقت برش و هماهنگی ابعاد قطعات برای دستیابی به اتصال مناسب اهمیت زیادی دارد.
برای انتخاب و خرید هرکدام نیز باید مشخصاتی مانند ابعاد، ضخامت، وزن، گرید فولاد و استاندارد تولید بررسی شود.
نکات مهم هنگام خرید نبشی برای برشکاری
اگر نبشی قرار است در کارگاه برش و مونتاژ شود، علاوه بر قیمت باید موارد زیر را بررسی کنید:
- ضخامت واقعی بالها
- ابعاد نبشی
- یکنواختی سطح و شکل مقطع
- وزن و طول شاخه
- گرید فولاد
- استاندارد تولید
- میزان تابیدگی
- کاربرد نهایی
- روش برش مورد استفاده
- نیاز به جوشکاری یا خمکاری پس از برش
برای پروژههای سازهای، صرفاً قیمت و سهولت برش نباید معیار انتخاب مقطع باشد و مشخصات مهندسی و الزامات طراحی باید در اولویت قرار گیرند.
سوالات متداول
بهترین ابزار برای برش ۴۵ درجه نبشی در کارگاه چیست؟
برای پروژههای کارگاهی، پروفیلبر با امکان تنظیم زاویه یا اره مناسب فلز میتواند دقت و تکرارپذیری خوبی ایجاد کند. سنگ فرز دستی نیز برای پروژههای کمتعداد قابل استفاده است، اما دقت آن بیشتر به مهارت اپراتور و کیفیت مهار قطعه وابسته است.
چرا برش هواگاز برای نبشیهای ظریف مناسب نیست؟
برش هواگاز حرارت زیادی به مقطع وارد میکند و میتواند باعث ایجاد اکسید، سرباره و ناحیه متأثر از حرارت شود. به همین دلیل، برای قطعات ظریف یا اتصالاتی که به لبه بسیار دقیق نیاز دارند، ممکن است روشهای مکانیکی یا سایر روشهای برش مناسبتر باشند.
آیا بعد از برش نبشی باید حتماً پخ ایجاد کرد؟
خیر. پخزنی به نوع اتصال جوشی، ضخامت مقطع، میزان نفوذ مورد نیاز و دستورالعمل جوشکاری بستگی دارد. در برخی اتصالات پخ لازم است و در برخی اتصالات نیازی به آن نیست.
برای ساخت قاب ۹۰ درجه، آیا همیشه باید نبشی را با زاویه ۴۵ درجه برش داد؟
در بسیاری از قابهای ساده با گوشه ۹۰ درجه، برشهای مکمل ۴۵ درجه یک روش متداول هستند؛ اما هندسه واقعی مقطع و روش مونتاژ باید در نظر گرفته شود. مهمترین معیار، دستیابی به ابعاد و زاویه نهایی مورد نظر است.
آیا برش سرد باعث تغییر خواص فولاد میشود؟
در برش سرد، برخلاف فرآیندهای حرارتی، تغییرات حرارتی شدید در لبه برش ایجاد نمیشود؛ اما بسته به روش برش، ممکن است تغییرشکل موضعی، تنشهای باقیمانده یا تغییرات سطحی ایجاد شود. بنابراین عبارت «برش سرد هیچ تأثیری بر فولاد ندارد» نیز یک حکم مطلق و دقیق نیست.