
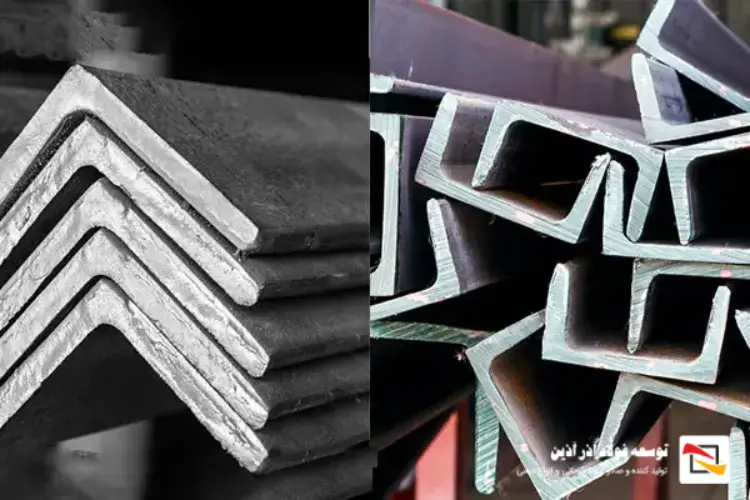

خط تولید نبشی و ناودانی بر پایه دو روش اصلی نورد گرم (فابریک) و نورد سرد/پرسکاری (پرسی) طراحی میشود و انتخاب روش مناسب، تعیینکننده قیمت، دقت ابعادی و مقاومت مکانیکی محصول نهایی است. در فرآیند نورد گرم، شمشهای فولادی پس از رسیدن به دمای ۱۱۰۰ تا ۱۲۵۰ درجه سانتیگراد در کوره پیشگرم، از میان قفسههای نورد عبور کرده و فرمدهی میشوند؛ اما در روش پرسی، ورقهای فولادی در دمای محیط زیر دستگاههای رولفرمینگ خمکاری و به شکل مقاطع U و L درمیآیند. در این راهنمای جامع، تمامی مراحل صنعتی، تجهیزات کارخانهای، استانداردها و مقایسه فنی این دو روش بررسی شده است.
مواد اولیه خط تولید نبشی و ناودانی؛ شمش یا ورق؟
نوع ماده اولیه ورودی به خط تولید بستگی مستقیم به روش تولید دارد و کیفیت شمش یا ورق ورودی، ضامن استاندارد بودن محصول نهایی است. برای خطوط نورد گرم (فابریک)، از شمشهای فولادی ساختمانی با آلیاژهای ST37، ST52، 3SP و 5SP در ابعاد 125×125 تا 150×150 میلیمتر استفاده میشود. در مقابل، ماده اولیه خطوط پرسی، کلافها و ورقهای سیاه یا گالوانیزه برشخورده (تسمه) هستند که بدون نیاز به حرارتدهی وارد دستگاه فرمدهی میشوند.
انتخاب درست ماده اولیه تأثیر مستقیم بر انعطافپذیری و مقاومت کششی پروفیل تولیدی دارد. کارخانجات تولیدی بر اساس نیاز پروژههای ساختمانی و صنعتی، مقاطع متفاوتی تولید میکنند که در این میان خرید نبشی با کیفیت استاندارد و مشخصات فنی دقیق، یکی از اولویتهای اصلی سازندگان سازههای فلزی و خرپاسازان محسوب میشود.
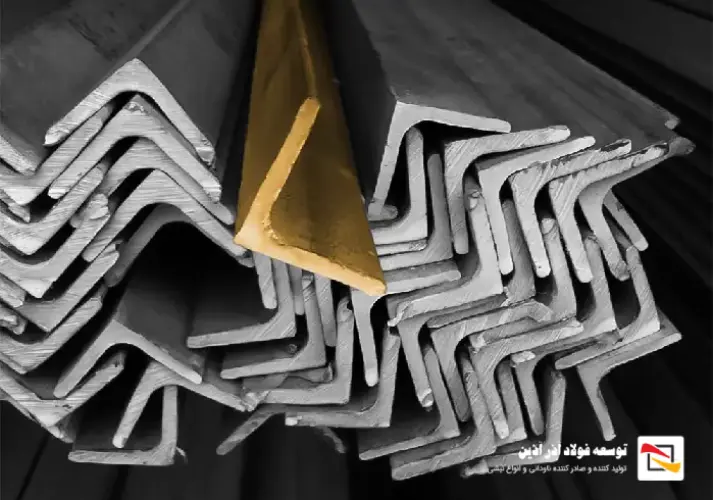
مراحل گامبهگام خط تولید فابریک (نورد گرم)
تولید فابریک نبشی و ناودانی طی یک فرآیند پیوسته حرارتی و مکانیکی انجام میشود تا شمش خام به مقطع فولادی استاندارد تبدیل گردد.
۱. ورود ماده اولیه به کوره پیشگرم
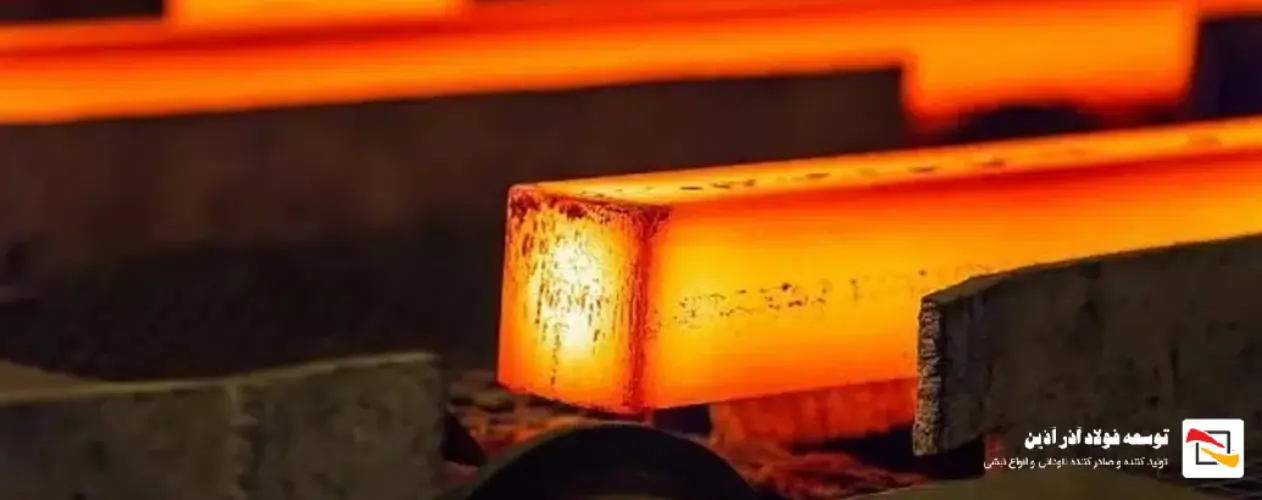
شمشهای فولادی توسط مگنت یا جرثقیل بر روی میز شارژ قرار گرفته و وارد کوره پیشگرم پیوسته میشوند. در این مرحله، دمای شمشها طی فرآیندی تدریجی به ۱۱۰۰ تا ۱۲۵۰ درجه سانتیگراد میرسد تا قابلیت شکلپذیری فولاد برای عملیات نورد افزایش پیدا کند.
۲. نورد اولیه و میانی
شمش داغشده از کوره خارج شده و وارد قفسههای نورد اولیه (رافینگ) میشود. در این بخش، غلتکهای سنگین با اعمال فشار، ضخامت و ابعاد شمش را کاهش داده و طول آن را افزایش میدهند.
۳. نورد نهایی و شکلدهی دقیق
در قفسههای نورد نهایی، قالبها و غلتکهای مخصوص (Rolls) فرم دقیق بالها و جان ناودانی یا دو بال عمود بر هم نبشی را ایجاد میکنند. در این مرحله، ابعاد استاندارد، ضخامت بال و هندسه مقطع مطابق الزامات فنی محصول تثبیت میشود.
۴. بستر خنککننده
محصول داغ خروجی از نورد نهایی بر روی بسترهای خنککننده گامبهگام منتقل میشود. خنکسازی کنترلشده در این مرحله به کاهش تابدیدگی و کنترل تنشهای پسماند مقاطع کمک میکند.
۵. تابگیری، صافکاری و برشکاری
پس از سرد شدن، مقاطع از دستگاه تابگیر عبور میکنند تا انحنا و تغییر شکل طولی آنها اصلاح شود. سپس قیچیهای مناسب خط یا تجهیزات برش، نبشی و ناودانی را در طولهای موردنظر، معمولاً ۶ یا ۱۲ متر، برش میدهند.
۶. کنترل کیفیت و بندیلبندی
در ایستگاه پایانی، آزمایشها و کنترلهای مربوط به ابعاد، تلرانس، وزن، خواص مکانیکی و سلامت سطحی انجام میشود. محصولات تأییدشده بستهبندی و بندیلبندی شده و مشخصات فنی مانند شماره ذوب، سایز و استاندارد روی آنها ثبت میشود.
مراحل خط تولید پرسی (نورد سرد و رولفرمینگ)
تولید پرسی ناودانی و نبشی بر پایه خمکاری سرد ورقهای فولادی انجام میشود و سرعت تولید بالا همراه با هزینه تجهیزات پایینتر از ویژگیهای این روش است.
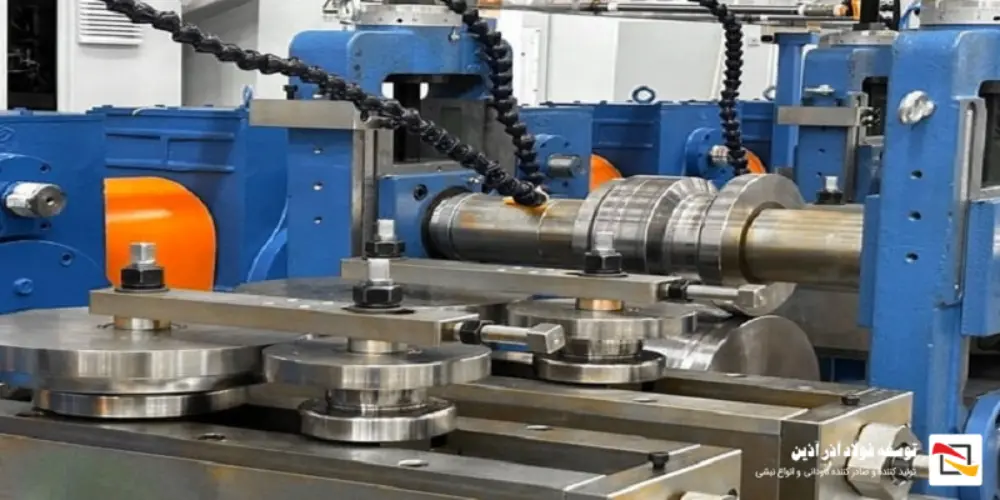
در این خط تولید، کلافهای ورق فولادی ابتدا توسط دستگاه کویلبازکن (Decoiler) باز شده و در صورت نیاز به عرضهای مشخص برش داده میشوند. سپس تسمهها وارد ایستگاههای متوالی رولفرمینگ (Roll Forming) میشوند.
غلتکهای فرمدهی در هر ایستگاه، زاویه ورق را بهصورت تدریجی تغییر میدهند تا بدون نیاز به حرارت، شکل L یا U حاصل شود. در نهایت، قیچی هیدرولیک یا سیستم برش اتوماتیک، مقاطع را در طول موردنظر مشتری برش میدهد.
ماشینآلات و تجهیزات اصلی در خط تولید نبشی و ناودانی
برای راهاندازی و اجرای خط تولید استاندارد، تجهیزات صنعتی زیر وظایف مختلف فرآیندی را بر عهده دارند:
- کوره پیشگرم سقف ریلی یا Push-Type: برای رساندن شمش فولادی به دمای مناسب جهت نورد.
- قفسههای نورد (Rolling Stands): شامل قفسههای مختلف برای کاهش ابعاد و فرمدهی اولیه و نهایی.
- دستگاه رولفرمینگ (Roll Forming Machine): شامل مجموعهای از غلتکهای فولادی برای شکلدهی سرد ورق.
- قیچی پروانهای / قیچی متحرک (Flying Shear): برای برش مقاطع در حال حرکت در خطوط نورد.
- بستر خنککننده (Cooling Bed): برای انتقال، هدایت و خنکسازی یکنواخت محصولات.
- دستگاه تابگیر (Straightening Machine): برای اصلاح انحنا و پیچش مقاطع پس از خنک شدن.
- تجهیزات کنترل کیفیت ابعادی: شامل کولیس، میکرومتر، گیجهای استاندارد، زاویهسنج و ضخامتسنج.
جدول مقایسه روش فابریک (نورد گرم) و پرسی (نورد سرد)
روش فابریک و پرسی از نظر ماده اولیه، فرآیند تولید، دقت ابعادی، سرمایهگذاری و کاربرد نهایی تفاوتهایی دارند. جدول زیر مهمترین شاخصهای این دو روش را نشان میدهد:
| شاخص بررسی | روش فابریک (نورد گرم) | روش پرسی (نورد سرد) |
|---|---|---|
| ماده اولیه | شمش فولادی یا بیلت | ورق و تسمه فولادی |
| فرآیند تولید | شکلدهی با حرارت و نورد | شکلدهی سرد و رولفرمینگ |
| دقت ابعادی و ظاهری | بسته به خط تولید و استاندارد، دارای تلرانس مشخص | قابلیت دستیابی به شکل و ابعاد دقیق با تنظیم مناسب خط |
| مقاومت و خواص مکانیکی | وابسته به گرید فولاد و شرایط نورد و خنککاری | وابسته به گرید ورق، میزان تغییر شکل سرد و فرآیند تولید |
| تنوع ضخامت و سایز | مناسب برای طیف گستردهای از مقاطع نوردی | محدود به ظرفیت خط و ضخامت ورق ورودی |
| هزینه راهاندازی خط تولید | سرمایهگذاری بالا به دلیل کوره و تجهیزات نورد | معمولاً سرمایهگذاری پایینتر و خط فشردهتر |
| کاربرد | مقاطع ساختمانی و صنعتی در ابعاد مختلف | مقاطع سبکتر و پروفیلهای فرمدادهشده بر اساس نیاز پروژه |
استانداردهای ملی و بینالمللی تولید نبشی و ناودانی
تولید مقاطع فولادی باید بر اساس استانداردهای مرتبط با نوع محصول، گرید فولاد، ابعاد، تلرانسها و خواص مکانیکی انجام شود. برخی از استانداردهای مورد استفاده در این حوزه عبارتاند از:
- استانداردهای ملی ایران (ISIRI/INSO): برای مشخصات فنی و الزامات مربوط به مقاطع فولادی ساختمانی.
- استاندارد DIN EN 10056: برای ابعاد و تلرانس نبشیهای بال مساوی و نامساوی.
- استاندارد GOST 8510 و GOST 8240: برای برخی مشخصات ابعادی و فنی نبشی و ناودانی.
- استاندارد ASTM A36: برای الزامات فولاد کربنی ساختمانی که در برخی پروژهها و بازارها مورد استفاده قرار میگیرد.
انتخاب استاندارد مناسب باید بر اساس نوع مقطع، گرید فولاد، الزامات پروژه و مشخصات فنی سفارش انجام شود.
برترین کارخانههای تولیدکننده نبشی و ناودانی در ایران
کارخانههای مختلفی در ایران به تولید نبشی و ناودانی مشغول هستند و محصولات آنها از نظر سایز، وزن، استاندارد، گرید فولاد و فرآیند تولید با یکدیگر تفاوت دارند.
از تولیدکنندگان شناختهشده این حوزه میتوان به فولاد ناب تبریز، آریان فولاد، ذوبآهن اصفهان، فولاد شکفته مشهد و صبا فولاد منظوم اشاره کرد. هنگام انتخاب محصول، صرفاً نام کارخانه معیار کافی نیست و باید مشخصات فنی، استاندارد تولید، وزن واقعی و نیاز سازهای پروژه نیز بررسی شود.
آگاهی از استاندارد کارخانه سازنده و وزن دقیق مقطع بر برآورد نهایی محاسبات مهندسی تأثیر مستقیم دارد. بررسی جدول وزنی و استعلام قیمت بهروز انواع ناودانی صنعتی و ساختمانی به خریداران کمک میکند تا متناسب با بار واردشده به سازه، مقطع مناسب را انتخاب کنند.
سوالات متداول
۱. فرق نبشی و ناودانی فابریک با پرسی چیست؟
مقاطع فابریک از طریق فرآیند نورد گرم شمش فولادی تولید میشوند، در حالی که مقاطع پرسی یا رولفرمشده از خمکاری سرد ورق یا تسمه فولادی به دست میآیند. بنابراین فرآیند تولید، ماده اولیه، هندسه مقطع و برخی ویژگیهای مکانیکی آنها متفاوت است.
۲. برای پروژههای سنگین ساختمانی، نبشی و ناودانی فابریک مناسبتر است یا پرسی؟
انتخاب مقطع باید بر اساس محاسبات مهندسی، بارگذاری، گرید فولاد، ابعاد مقطع و الزامات استاندارد پروژه انجام شود. در بسیاری از کاربردهای سازهای سنگین از مقاطع نورد گرم استاندارد استفاده میشود، اما نمیتوان صرفاً بر اساس روش تولید، یک گزینه را برای تمام پروژهها مناسب دانست.
۳. طول استاندارد نبشی و ناودانی تولیدی در خط نورد چند متر است؟
طول شاخه به استاندارد، محصول و سفارش کارخانه بستگی دارد. شاخههای ۶ و ۱۲ متری در بازار رایج هستند، اما در برخی خطوط تولید پرسی امکان تولید و برش در طولهای سفارشی نیز وجود دارد.
۴. استاندارد مرجع برای کنترل کیفیت نبشی و ناودانی چیست؟
استاندارد مرجع به نوع مقطع و مشخصات موردنظر پروژه بستگی دارد. در ایران، استانداردهای ملی مرتبط با مقاطع فولادی در کنار استانداردهای بینالمللی مانند DIN EN، GOST و ASTM مورد استفاده قرار میگیرند. برای کنترل دقیق محصول باید استاندارد مربوط به همان مقطع و گرید فولاد بررسی شود.
۵. مهمترین تجهیزات خط تولید نبشی و ناودانی چیست؟
در خطوط نورد گرم، تجهیزاتی مانند کوره پیشگرم، قفسههای نورد، تجهیزات شکلدهی، بستر خنککننده، تابگیر، تجهیزات برش و سیستم کنترل کیفیت اهمیت دارند. در خطوط پرسی نیز کویلبازکن، رولفرمینگ، تجهیزات هدایت ورق و سیستم برش از اجزای اصلی خط هستند.