

فورجینگ میلگرد یا اتصال سر به سر میلگرد به روش فورجینگ، فرآیندی است که در آن دو میلگرد با استفاده از حرارت و فشار محوری به یکدیگر متصل میشوند. در این روش، انتهای میلگردها تا دمای مناسب گرم شده و سپس با اعمال فشار کنترلشده، اتصال یکپارچهای در محل تماس آنها ایجاد میشود. این فرآیند که با نام جوشکاری فشاری گازی نیز شناخته میشود، در پروژههای بتنآرمه برای اتصال میلگردها و کاهش طول همپوشانی کاربرد دارد.
یکی از دلایل استفاده از این روش، امکان اتصال میلگردها بدون نیاز به وصله پوششی طولانی است. بااینحال، کیفیت اتصال به عواملی مانند جنس و قطر میلگرد، آمادهسازی سطح، دمای حرارتدهی، فشار اعمالشده و مهارت اپراتور وابسته است. بنابراین، فورجینگ صرفاً گرمکردن و فشردن دو میلگرد نیست؛ بلکه فرآیندی مهندسی است که باید مطابق دستورالعمل اجرایی و الزامات استاندارد کنترل شود.
فورجینگ میلگرد چگونه انجام میشود؟
در روش فورجینگ، دو میلگرد بهصورت محوری روبهروی یکدیگر قرار میگیرند و با استفاده از دستگاه مخصوص در موقعیت مناسب ثابت میشوند. سپس محل اتصال با شعله گاز اکسیژن و سوخت، معمولاً اکسیاستیلن، گرم میشود. پس از رسیدن فلز به شرایط حرارتی موردنظر، نیروی فشاری به دو انتهای میلگرد وارد میشود تا مواد در ناحیه اتصال تغییر شکل پلاستیک پیدا کنند و اتصال شکل بگیرد.
در این فرآیند، برخلاف برخی روشهای جوشکاری ذوبی، هدف اصلی ذوب کامل فلز پایه نیست؛ بلکه اتصال از طریق حرارتدهی و تغییر شکل پلاستیک تحت فشار ایجاد میشود. به همین دلیل، آمادهسازی دقیق انتهای میلگردها و کنترل هممحوری آنها اهمیت زیادی دارد.
تفاوت فورجینگ با جوشکاری معمولی میلگرد
در جوشکاری ذوبی، فلز پایه یا فلز پرکننده در ناحیه اتصال ذوب میشود و پس از سردشدن، پیوند ایجاد میکند. اما در فورجینگ گازی، اتصال با گرمکردن موضعی و اعمال فشار محوری شکل میگیرد و فرآیند بر پایه تغییر شکل پلاستیک فلز است.
این تفاوت از نظر کنترل کیفیت اهمیت دارد؛ زیرا در فورجینگ، عواملی مانند میزان برآمدگی محل اتصال، هممحوری میلگردها، کیفیت سطح مقطع و شرایط حرارتی باید بهدقت بررسی شوند.
“نبشی یکی از مقاطع فولادی پرکاربرد در صنعت ساختمان و پروژههای صنعتی است که به دلیل شکل L مانند خود، در اتصالات سازهای، ساخت قابها، مهاربندی و اجرای بخشهای مختلف سازه استفاده میشود. انتخاب نوع و ابعاد مناسب نبشی به شرایط بارگذاری و کاربرد موردنظر بستگی دارد.”
مراحل فورجینگ میلگرد چیست؟
اجرای صحیح این اتصال به رعایت ترتیب مشخصی از عملیات نیاز دارد. هرگونه خطا در آمادهسازی، تنظیم دستگاه یا کنترل حرارت میتواند باعث ایجاد اتصال ضعیف شود. مراحل اصلی اجرای فورجینگ به شرح زیر است:
۱. آمادهسازی و برش میلگردها
ابتدا دو میلگرد از نظر قطر، گرید فولاد و شرایط ظاهری بررسی میشوند. انتهای میلگردها باید با برش مناسب آماده شود تا سطح تماس تا حد امکان صاف، تمیز و عمود بر محور میلگرد باشد.
وجود زنگزدگی شدید، روغن، آلودگی، ترک یا تغییر شکل نامناسب در محل اتصال میتواند کیفیت فرآیند را تحت تأثیر قرار دهد. همچنین دو میلگرد باید از نظر قطر و مشخصات فنی با یکدیگر سازگار باشند.
۲. قرار دادن میلگردها در دستگاه فورجینگ
پس از آمادهسازی، میلگردها در گیرههای دستگاه قرار میگیرند. تنظیم دقیق محور دو میلگرد اهمیت زیادی دارد؛ زیرا اگر انتهای آنها در یک راستا نباشد، فشار بهصورت یکنواخت منتقل نمیشود و ممکن است اتصال نامتقارن ایجاد شود.
دستگاه فورجینگ معمولاً از گیرههای نگهدارنده، سیستم اعمال فشار و تجهیزات حرارتی تشکیل شده است. عملکرد صحیح هرکدام از این اجزا بر کیفیت اتصال اثر میگذارد.
۳. حرارتدهی محل اتصال
در این مرحله، محل تماس دو میلگرد با استفاده از مشعل گازی گرم میشود. حرارت باید بهصورت کنترلشده و یکنواخت به ناحیه اتصال منتقل شود تا فلز به شرایط مناسب برای تغییر شکل پلاستیک برسد.
دمای موردنیاز به جنس فولاد، قطر میلگرد و دستورالعمل اجرایی وابسته است. حرارت بیشازحد یا ناکافی میتواند ساختار متالورژیکی ناحیه اتصال را تغییر دهد و کیفیت نهایی را کاهش دهد.
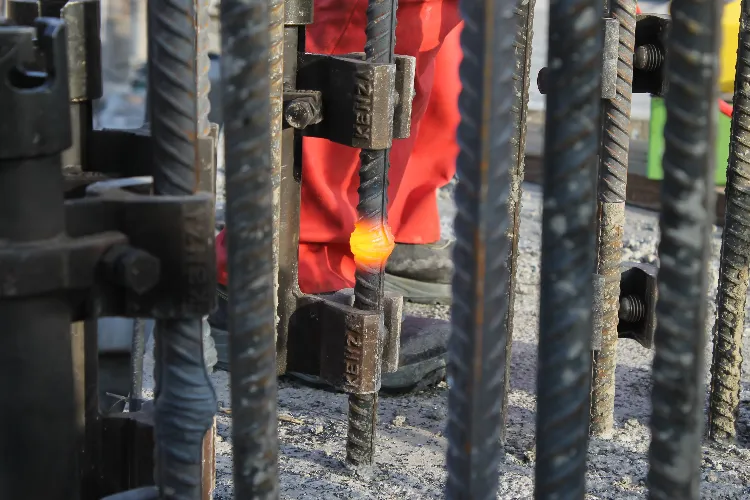
۴. اعمال فشار و شکلگیری اتصال
پس از رسیدن محل اتصال به شرایط حرارتی مناسب، دستگاه نیروی فشاری محوری را به دو میلگرد وارد میکند. در اثر این فشار، انتهای میلگردها تغییر شکل پیدا میکنند و ناحیه اتصال به شکل برآمدگی مشخصی درمیآید.
میزان فشار، مدتزمان اعمال آن و مقدار تغییر شکل باید مطابق دستورالعمل معتبر فرآیند باشد. در پایان، اتصال باید فرصت خنکشدن مناسب داشته باشد و از سردکردن غیرمجاز یا اعمال ضربه به آن خودداری شود.
۵. بررسی و کنترل کیفیت اتصال
پس از پایان عملیات، ظاهر اتصال بررسی میشود. وجود ترک، برآمدگی نامتقارن، عدم هممحوری یا تغییر شکل غیرعادی میتواند نشانه اجرای نامناسب باشد.
البته بازرسی چشمی بهتنهایی برای تأیید مقاومت اتصال کافی نیست و در پروژههای سازهای باید آزمایشها و کنترلهای موردنیاز نیز انجام شوند.
“ناودانی از مقاطع فولادی با سطح مقطع U یا C شکل است که در ساخت اسکلت فلزی، چارچوبها، تجهیزات صنعتی و پروژههای عمرانی کاربرد دارد. ضخامت بال و جان، ابعاد مقطع و روش تولید از عوامل مهم در انتخاب ناودانی متناسب با نیاز پروژه هستند.”
کاربرد فورجینگ میلگرد چیست؟
فورجینگ بیشتر در پروژههایی استفاده میشود که تعداد زیادی اتصال سر به سر میلگرد وجود دارد یا محدودیت فضا، طول همپوشانی و تراکم آرماتورها، استفاده از وصله پوششی را دشوار میکند.
اتصال میلگردهای طولی ستونها
یکی از کاربردهای رایج فورجینگ در اتصال میلگردهای طولی ستونهای بتنی است. در ساختمانهای چندطبقه، میلگردهای ستون در طبقات مختلف به یکدیگر متصل میشوند و روش اتصال باید بتواند نیروهای طراحیشده را منتقل کند.
فورجینگ در صورت تأیید مهندس محاسب و رعایت الزامات اجرایی، میتواند در برخی از این اتصالات به کار رود. بااینحال، محل قرارگیری وصلهها، تعداد اتصالات در یک مقطع و الزامات لرزهای باید مطابق نقشهها و ضوابط پروژه تعیین شوند.
اتصال میلگردهای فونداسیون
در برخی فونداسیونها، بهخصوص زمانی که میلگردهای طولی یا شبکههای آرماتور به طول بیشتری نیاز دارند، ممکن است از اتصال فورجینگ استفاده شود. این روش میتواند از افزایش تراکم ناشی از همپوشانی میلگردها جلوگیری کند.
البته امکان استفاده از آن به نوع فونداسیون، قطر میلگرد، شرایط بارگذاری و ضوابط طراحی بستگی دارد.
پروژههای عمرانی و سازههای بتنی بزرگ
در پلها، سازههای صنعتی، دیوارهای بتنی و پروژههای زیرساختی ممکن است تعداد زیادی اتصال میلگرد موردنیاز باشد. در چنین پروژههایی، انتخاب روش اتصال بر اساس سرعت اجرا، کیفیت قابلکنترل، شرایط کارگاه و الزامات سازهای انجام میشود.
مزایای فورجینگ میلگرد چیست؟
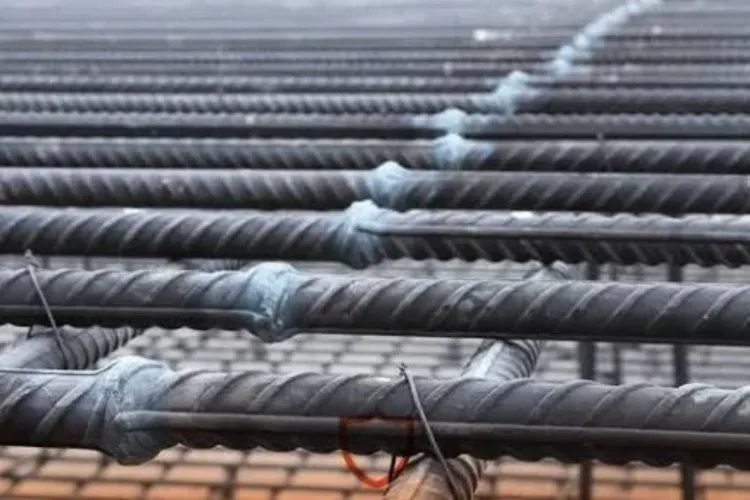
یکی از مهمترین مزایای فورجینگ، حذف نیاز به طول همپوشانی متداول در وصله پوششی است. در وصله پوششی، بخشی از طول دو میلگرد در کنار یکدیگر قرار میگیرد تا نیرو از طریق پیوستگی با بتن منتقل شود؛ اما در فورجینگ، اتصال بهصورت مستقیم بین دو میلگرد ایجاد میشود.
این ویژگی میتواند در مقاطع پرتراکم، فضای بیشتری برای آرایش آرماتورها فراهم کند. همچنین کاهش طول میلگرد مصرفی در محل وصله، در صورت مقایسه با طرح اجرایی مناسب، ممکن است به مدیریت بهتر مصالح کمک کند.
از دیگر مزایای این روش میتوان به موارد زیر اشاره کرد:
- امکان اتصال سر به سر میلگردها بدون همپوشانی طولانی
- کاهش تراکم آرماتور در ناحیه اتصال
- استفاده مؤثرتر از طول میلگردها
- امکان اجرای اتصالات در قطرهای مختلف، در صورت سازگاری دستگاه و روش اجرایی
- قابلیت کنترل کیفیت اتصال از طریق بازرسی و آزمایشهای مشخص
بااینحال، این مزایا زمانی قابل دستیابی هستند که فرآیند بهدرستی اجرا شود و اتصال از نظر مقاومت و الزامات طراحی تأیید شده باشد.
“میلگرد فنری نوعی فولاد با قابلیت ارتجاعی و مقاومت مناسب در برابر تنشهای مکانیکی است که در ساخت فنرها و قطعات صنعتی مورد استفاده قرار میگیرد. شناخت ویژگیها، گریدهای فولادی و کاربردهای این محصول به انتخاب متریال مناسب برای تولید قطعاتی با خاصیت انعطافپذیری و بازگشتپذیری کمک میکند.”
معایب و محدودیتهای فورجینگ میلگرد
فورجینگ با وجود مزایای اجرایی، محدودیتهایی دارد که باید پیش از انتخاب روش اتصال بررسی شوند.
نخست اینکه اجرای آن به تجهیزات تخصصی، اپراتور آموزشدیده و کنترل دقیق فرآیند نیاز دارد. تنظیم نامناسب فشار، حرارت یا هممحوری میتواند باعث کاهش کیفیت اتصال شود.
از طرف دیگر، همه گریدهای فولادی برای فورجینگ مناسب نیستند. ترکیب شیمیایی فولاد، بهویژه میزان کربن و عناصر آلیاژی، بر قابلیت جوشپذیری و رفتار متالورژیکی آن در برابر حرارت تأثیر دارد. به همین دلیل، پیش از اجرا باید قابلیت اتصال گرید موردنظر بررسی شود.
همچنین اجرای فورجینگ در فضاهای بسیار محدود، نقاطی با دسترسی دشوار یا شرایط نامناسب محیطی ممکن است با مشکل همراه باشد. هزینه اولیه تجهیزات و ضرورت انجام آزمایشهای کنترل کیفیت نیز باید در برآورد اقتصادی پروژه لحاظ شود.
استاندارد فورجینگ میلگرد چیست؟
برای اجرای فورجینگ نمیتوان یک دستورالعمل یکسان را برای تمام پروژهها و انواع میلگردها در نظر گرفت. استاندارد یا ضابطه مورد استفاده باید با توجه به مقررات ملی، مشخصات فنی پروژه، گرید فولاد و نوع اتصال تعیین شود.
در حوزه اتصالات میلگرد، استانداردهای مربوط به جوشکاری آرماتور، مشخصات مواد اولیه و الزامات طراحی وصلهها اهمیت دارند. برای مثال، استاندارد ISO 17660 به جوشکاری فولادهای آرماتور میپردازد و الزامات اتصالات باربر و غیرباربر را تفکیک میکند. بااینحال، روش اجرایی فورجینگ گازی باید با دامنه کاربرد استاندارد و دستورالعمل تخصصی مربوط به همان فرآیند تطبیق داده شود.
همچنین استاندارد AWS D1.4/D1.4M در پروژههایی که جوشکاری فولادهای آرماتور طبق این مرجع انجام میشود، میتواند مورد توجه قرار گیرد؛ اما نباید بدون بررسی دامنه کاربرد، آن را استاندارد اختصاصی و جامع تمام روشهای فورجینگ دانست.
در پروژههای ساختمانی ایران، ضوابط مقررات ملی ساختمان، نقشههای مصوب، مشخصات فنی پیمان و دستورالعمل مهندس محاسب نیز باید ملاک اجرا باشند.
چه آزمایشهایی برای کنترل کیفیت فورجینگ انجام میشود؟
کنترل کیفیت اتصال باید متناسب با اهمیت سازهای و الزامات پروژه انجام شود. مهمترین روشهای ارزیابی عبارتاند از:
بازرسی چشمی: در این مرحله، ظاهر اتصال از نظر ترک، شکل برآمدگی، تقارن و هممحوری بررسی میشود. این بازرسی میتواند عیوب ظاهری را شناسایی کند، اما بهتنهایی مقاومت مکانیکی اتصال را اثبات نمیکند.
آزمایش کشش: نمونه اتصالیافته تحت نیروی کششی قرار میگیرد تا رفتار آن در برابر بار بررسی شود. محل شکست، حداکثر نیروی تحملشده و میزان تغییر شکل از معیارهای مهم ارزیابی هستند.
آزمایش خمش: در صورت الزام مشخصات فنی یا روش کنترل کیفیت، نمونه تحت خمش قرار میگیرد تا رفتار اتصال و احتمال ایجاد ترک بررسی شود.
تعداد نمونهها، روش نمونهبرداری و معیار پذیرش باید از استاندارد و مشخصات فنی پروژه استخراج شود؛ زیرا تعیین یک تعداد ثابت برای تمام پروژهها قابل اتکا نیست.
تفاوت فورجینگ میلگرد با وصله پوششی چیست؟
فورجینگ و وصله پوششی دو روش متفاوت برای اتصال میلگردها هستند. در وصله پوششی، دو میلگرد در طول مشخصی کنار یکدیگر قرار میگیرند و انتقال نیرو از طریق پیوستگی میلگرد با بتن اطراف انجام میشود. در فورجینگ، اتصال بهصورت مستقیم و با استفاده از حرارت و فشار بین دو انتهای میلگرد ایجاد میشود.
| معیار مقایسه | فورجینگ میلگرد | وصله پوششی |
|---|---|---|
| روش اتصال | حرارتدهی و فشار محوری | همپوشانی دو میلگرد در بتن |
| نیاز به طول همپوشانی | ندارد | دارد |
| تجهیزات موردنیاز | دستگاه و تجهیزات حرارتی | معمولاً تجهیزات تخصصی نیاز ندارد |
| تراکم آرماتور | امکان کاهش تراکم در ناحیه اتصال | ممکن است تراکم را افزایش دهد |
| کنترل کیفیت | بازرسی و آزمایش اتصال | کنترل طول وصله، مهار و اجرای بتن |
| محدودیت اصلی | نیاز به اجرای تخصصی و کنترل حرارت و فشار | نیاز به طول مهاری و فضای کافی |
انتخاب بین این دو روش باید بر اساس شرایط سازه، قطر و گرید میلگرد، موقعیت وصله، تراکم آرماتورها و الزامات آییننامهای انجام شود. فورجینگ لزوماً در همه شرایط بهتر یا اقتصادیتر از وصله پوششی نیست.
چه عواملی بر کیفیت اتصال فورجینگ تأثیر میگذارند؟
کیفیت نهایی اتصال تنها به دستگاه مورد استفاده وابسته نیست. چند عامل فنی در کنار یکدیگر تعیین میکنند که اتصال بتواند عملکرد مورد انتظار را داشته باشد.
جنس و گرید میلگرد: ترکیب شیمیایی فولاد و قابلیت آن برای تحمل چرخه حرارتی، بر کیفیت اتصال تأثیر مستقیم دارد. به همین دلیل، استفاده از میلگرد بدون مشخصات فنی معتبر میتواند ریسک اجرای نامناسب را افزایش دهد.
قطر و ابعاد میلگرد: دستگاه باید متناسب با قطر میلگرد انتخاب شود. همچنین اختلاف قطر یا سطح مقطع دو قطعه میتواند بر یکنواختی اتصال اثر بگذارد.
کنترل دما و فشار: حرارتدهی غیریکنواخت یا اعمال فشار نامناسب ممکن است باعث ایجاد ناحیه اتصال ضعیف شود. تنظیمات باید مطابق دستورالعمل فنی فرآیند انجام شوند.
مهارت اپراتور: تشخیص زمان مناسب اعمال فشار، تنظیم مشعل و کنترل وضعیت میلگردها به تجربه و آموزش اپراتور وابسته است.
شرایط محیطی و تجهیزات: وضعیت دستگاه، کیفیت گیرهها، عملکرد سیستم هیدرولیک و شرایط دسترسی در کارگاه نیز در نتیجه نهایی مؤثر هستند.
نقش کیفیت میلگرد در اجرای فورجینگ
کیفیت ماده اولیه یکی از پیششرطهای اصلی برای دستیابی به اتصال قابلاعتماد است. میلگرد باید از نظر گرید، ترکیب شیمیایی، قطر و خواص مکانیکی با الزامات پروژه مطابقت داشته باشد.
برای انتخاب و تأمین میلگرد ساختمانی، بررسی مشخصات فنی و گواهی آنالیز محصول اهمیت دارد. صرف یکسان بودن قطر یا ظاهر دو میلگرد به معنای مناسب بودن آنها برای اتصال فورجینگ نیست.
بهویژه در پروژههایی که از میلگردهای با استحکام بالا استفاده میشود، قابلیت فورجینگ باید پیش از اجرای گسترده و با روش مورد تأیید بررسی شود. انجام اتصال آزمایشی و ارزیابی نمونهها میتواند از تکرار خطا در مراحل اجرایی جلوگیری کند.