


احداث کارخانه نورد فولاد یک سرمایهگذاری سنگین صنعتی است که موفقیت آن به انتخاب صحیح نوع نورد، ظرفیت تولید، طراحی خط، جانمایی تجهیزات و تأمین زیرساختهای مناسب وابسته است. فرآیند نورد (Rolling) با عبور دادن شمش یا اسلب فولادی از میان غلتکهای متقابل انجام میشود و با کاهش ضخامت و تغییر شکل فولاد، محصولاتی مانند میلگرد، تیرآهن، نبشی، ناودانی و انواع ورق تولید میشوند.
در این راهنما، مراحل اصلی احداث کارخانه نورد، تفاوت نورد گرم و سرد، تجهیزات مورد نیاز، زیرساختهای کارخانه، برآورد سرمایهگذاری، ظرفیت خطوط تولید، استانداردهای کیفی و الزامات نگهداری تجهیزات را بررسی میکنیم.
تفاوت نورد گرم و نورد سرد چیست؟
مهمترین تفاوت نورد گرم و نورد سرد، دمای انجام فرآیند و تأثیر آن بر خواص مکانیکی، کیفیت سطح و دقت ابعادی محصول نهایی است. انتخاب میان این دو روش باید بر اساس نوع محصول، ظرفیت تولید و بازار هدف کارخانه انجام شود.
نورد گرم (Hot Rolling)
در نورد گرم، فولاد تا دمای بالا، معمولاً بالاتر از محدوده تبلور مجدد، حرارت داده میشود و سپس از میان مجموعهای از غلتکها عبور میکند. گرم کردن فولاد باعث افزایش شکلپذیری آن و کاهش نیروی مورد نیاز برای تغییر شکل میشود.
این روش برای تولید محصولات فولادی با حجم بالا مانند میلگرد، تیرآهن، نبشی، ناودانی و ورقهای گرم کاربرد گستردهای دارد.
نورد سرد (Cold Rolling)
در نورد سرد، عملیات تغییر شکل عمدتاً در دمای محیط و بدون پیشگرم کردن مجدد فولاد انجام میشود. معمولاً ورق نورد گرم پس از آمادهسازی و پوستهزدایی وارد خط نورد سرد شده و تحت فشار غلتکها به ضخامت دقیقتری میرسد.
نورد سرد برای محصولاتی که به دقت ابعادی بالا، کیفیت سطح بهتر و خواص مکانیکی خاص نیاز دارند، مانند ورقهای روغنی، ورقهای مورد استفاده در گالوانیزه، تسمههای فولادی و برخی محصولات صنعتی، مناسب است.
مقایسه نورد گرم و سرد
| ویژگی | نورد گرم | نورد سرد |
|---|---|---|
| دمای فرآیند | دمای بالا | معمولاً دمای محیط |
| کیفیت سطح | وجود پوسته اکسیدی محتمل است | سطح صافتر و تمیزتر |
| دقت ابعادی | مناسب | بسیار بالا |
| شکلپذیری | بیشتر | به دلیل کارسختی ممکن است کاهش یابد |
| محصول متداول | میلگرد، تیرآهن، نبشی، ناودانی و ورق گرم | ورق روغنی، تسمه و محصولات دقیق |
| سرمایهگذاری | وابسته به ظرفیت و نوع محصول | وابسته به تجهیزات تکمیلی و فرآیند آمادهسازی |

امکانسنجی و زیرساختهای مورد نیاز کارخانه نورد
پیش از خرید تجهیزات، باید امکانسنجی فنی و اقتصادی پروژه انجام شود. ظرفیت تولید، نوع محصول، ماده اولیه، قیمت انرژی، بازار فروش، هزینه تجهیزات و میزان سرمایه در گردش از مهمترین متغیرهای این مرحله هستند.
برای نمونه، یک کارخانه نورد گرم با ظرفیت حدود ۱۰۰ هزار تن در سال به زیرساختهایی مانند زمین صنعتی، برق، گاز، آب صنعتی، سوله تولید، انبار مواد اولیه و سیستمهای تصفیه و بازچرخانی آب نیاز دارد.
زیرساختهای اصلی
مساحت زمین: بسته به نوع محصول و ظرفیت خط، معمولاً چندین هزار مترمربع زمین برای سوله تولید، انبار شمش، انبار محصول، تأسیسات و مسیرهای حملونقل داخلی مورد نیاز است.
برق صنعتی: موتورهای اصلی قفسههای نورد، تجهیزات انتقال، پمپها، سیستمهای هیدرولیک، جرثقیلها و تجهیزات اتوماسیون نیازمند تأمین برق پایدار با دیماند مناسب هستند.
گاز طبیعی: در خطوط نورد گرم، کوره پیشگرم مصرفکننده اصلی گاز است و ظرفیت آن باید متناسب با ظرفیت تولید و طراحی کوره محاسبه شود.
آب صنعتی: سیستمهای خنککاری غلتکها، تجهیزات، محصول و برخی بخشهای خط به آب صنعتی نیاز دارند. استفاده از مدارهای بسته و بازچرخانی آب میتواند مصرف آب تازه را کاهش دهد.
توزیع تقریبی سرمایهگذاری
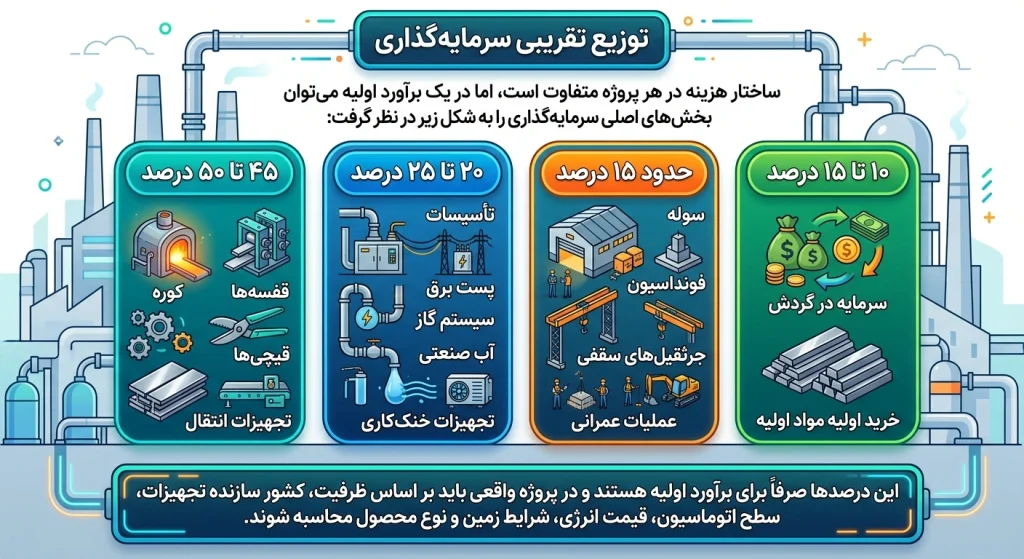
ساختار هزینه در هر پروژه متفاوت است، اما در یک برآورد اولیه میتوان بخشهای اصلی سرمایهگذاری را به شکل زیر در نظر گرفت:
- ۴۵ تا ۵۰ درصد: تجهیزات اصلی خط نورد، کوره، قفسهها، قیچیها و تجهیزات انتقال
- ۲۰ تا ۲۵ درصد: تأسیسات، پست برق، سیستم گاز، آب صنعتی و تجهیزات خنککاری
- حدود ۱۵ درصد: سوله، فونداسیون، جرثقیلهای سقفی و عملیات عمرانی
- ۱۰ تا ۱۵ درصد: سرمایه در گردش و خرید اولیه مواد اولیه
این درصدها صرفاً برای برآورد اولیه هستند و در پروژه واقعی باید بر اساس ظرفیت، کشور سازنده تجهیزات، سطح اتوماسیون، قیمت انرژی، شرایط زمین و نوع محصول محاسبه شوند.
اگر به دنبال راهنمای جامع انتخاب، نصب و خرید نبشی PVC (دکوراتیو و صنعتی) هستید، این مقاله مناسب شماست بریا دریافت اطلاعات بیشتر کلیک کنید.
چیدمان خط نورد و تجهیزات اصلی
طراحی Layout کارخانه باید به گونهای انجام شود که جریان مواد از ورود شمش تا بستهبندی محصول نهایی کوتاه، ایمن و بدون تداخل باشد. جانمایی نادرست میتواند هزینه حمل داخلی، توقف خط و مصرف انرژی را افزایش دهد.
اجزای اصلی یک خط نورد گرم میلگرد معمولاً به ترتیب زیر قرار میگیرند:
۱. کوره پیشگرم (Reheating Furnace)
شمشهای فولادی توسط سیستم شارژ وارد کوره میشوند و تا دمای مناسب برای نورد گرم حرارت میبینند. بسته به طراحی خط، کوره میتواند از نوع هلدهندهای (Push Type) یا گامی (Walking Beam) باشد.
کوره گامی امکان کنترل بهتر حرکت شمش و توزیع مناسبتر حرارت را فراهم میکند و در خطوط مدرن کاربرد زیادی دارد.
۲. دستگاه پوستهزدا (Descaler)
با افزایش دمای شمش، روی سطح آن لایههای اکسیدی تشکیل میشود. دستگاه Descaler با استفاده از آب پرفشار این لایهها را جدا میکند تا پوسته اکسیدی وارد قفسههای نورد نشده و کیفیت سطح محصول کاهش پیدا نکند.
فشار سیستم پوستهزدا بسته به طراحی تجهیزات و مشخصات خط میتواند متفاوت باشد.
۳. قفسههای نورد اولیه (Roughing Stands)
شمش پس از خروج از کوره وارد قفسههای اولیه میشود. در این بخش، سطح مقطع شمش به شکل قابل توجهی کاهش پیدا کرده و طول آن افزایش مییابد.
تعداد قفسهها به طراحی خط، ظرفیت تولید، نوع محصول و الگوی پاسها بستگی دارد.
۴. قفسههای میانی و نهایی (Intermediate & Finishing Stands)
پس از مرحله رافینگ، محصول وارد قفسههای میانی و نهایی میشود. در این مرحله ابعاد محصول به مقدار نهایی نزدیک شده و در خطوط میلگرد، شکل و هندسه آجها نیز مطابق طراحی پاس نهایی ایجاد میشود.
کنترل دقیق سرعت غلتکها و هماهنگی میان قفسهها برای دستیابی به تلرانس ابعادی مناسب اهمیت زیادی دارد.
۵. سیستم خنککاری ترمکس (QST / Thermex)
در برخی خطوط تولید میلگرد، پس از خروج محصول از آخرین قفسه نورد، میلگرد از سیستم خنککاری سریع عبور میکند.
این فرآیند باعث ایجاد ساختار متالورژیکی مناسب در سطح محصول شده و میتواند امکان دستیابی به خواص مکانیکی مورد نیاز را با مدیریت ترکیب شیمیایی فولاد فراهم کند.
۶. قیچی متحرک (Flying Shear)
برای برش محصول در حال حرکت با سرعت بالا از قیچیهای متحرک استفاده میشود. این تجهیزات باید با سرعت خط هماهنگ باشند تا طول برشها دقیق و میزان ضایعات کنترل شود.
۷. بستر خنککننده (Cooling Bed)
پس از برش اولیه، شاخههای فولادی روی بستر خنککننده قرار میگیرند تا بهصورت کنترلشده دمای آنها کاهش پیدا کند.
طراحی صحیح Cooling Bed برای جلوگیری از تاببرداشتن محصول و حفظ کیفیت هندسی شاخهها اهمیت زیادی دارد.
۸. قیچی سردبر و سیستم بستهبندی
پس از خنک شدن محصول، شاخهها در طولهای مورد نیاز برش داده میشوند و سپس توسط تجهیزات جمعآوری، بستهبندی، وزنکشی و بندیل میشوند.
اتوماسیون این بخش میتواند سرعت بستهبندی را افزایش داده و خطاهای انسانی در شمارش و وزنکشی را کاهش دهد.

مشخصات فنی و ظرفیت خطوط نورد
ظرفیت خط نورد به عواملی مانند ابعاد شمش، نوع محصول، سرعت نورد، تعداد قفسهها، توان موتورها، ساعات کاری و راندمان عملیاتی وابسته است.
| نوع خط نورد | سایز تقریبی شمش ورودی | محصول خروجی | سرعت تقریبی خط | ظرفیت سالانه | توان برق تقریبی |
|---|---|---|---|---|---|
| خط نورد سبک | 100×100 تا 125×125 میلیمتر | میلگرد سبک و کلاف | 12 تا 25 m/s | 50,000 تا 100,000 تن | 1.8 تا 2.5 مگاوات |
| خط نورد متوسط | 125×125 تا 150×150 میلیمتر | میلگرد آجدار | 8 تا 18 m/s | 150,000 تا 300,000 تن | 3.5 تا 5 مگاوات |
| خط نورد مقاطع | 125×125 تا 150×150 میلیمتر | نبشی، ناودانی و سپری | 4 تا 10 m/s | 80,000 تا 150,000 تن | 2.5 تا 3.5 مگاوات |
| خط نورد سنگین | 150×150 تا 200×200 میلیمتر | تیرآهن | 3 تا 8 m/s | 200,000 تا 400,000 تن | 6 تا 9 مگاوات |
اعداد جدول باید در مرحله طراحی مهندسی با توجه به برند تجهیزات، محصول هدف، برنامه تولید و شرایط عملیاتی خط نهایی شوند.
استانداردهای کنترل کیفیت در کارخانه نورد
کنترل کیفیت باید از مرحله ورود شمش آغاز شود و تا بستهبندی محصول نهایی ادامه داشته باشد. کنترل ترکیب شیمیایی، ابعاد، وزن، خواص مکانیکی، کیفیت سطح و شکل هندسی محصول از مهمترین بخشهای سیستم کنترل کیفیت هستند.
استانداردهای متداول
استاندارد ISIRI 3132: این استاندارد برای الزامات فنی میلگردهای فولادی مورد استفاده در بتن در ایران اهمیت ویژهای دارد و مواردی مانند خواص مکانیکی، ابعاد، وزن و مشخصات محصول را پوشش میدهد.
استاندارد ASTM A615: یکی از استانداردهای شناختهشده برای میلگردهای فولاد کربنی مورد استفاده در بتن مسلح است.
استاندارد DIN 488: این استاندارد نیز الزامات مرتبط با فولادهای تقویتکننده بتن را مشخص میکند.
استاندارد نهایی مورد استفاده باید بر اساس بازار هدف، مشخصات محصول، الزامات مشتری و مقررات کشور مقصد انتخاب شود.
برنامه نگهداری و تعمیرات پیشگیرانه (PM)
خط نورد از تجهیزات مکانیکی، هیدرولیکی، الکتریکی و کنترلی متعددی تشکیل شده است؛ بنابراین اجرای برنامه PM منظم برای کاهش توقفات اضطراری و افزایش عمر تجهیزات ضروری است.
بازرسی روزانه
در بازرسی روزانه باید وضعیت سیستمهای هیدرولیک، نشتیها، روانکاری، عملکرد نازلهای آب، دمای یاتاقانها و شرایط ظاهری تجهیزات بررسی شود.
بازرسی هفتگی
بررسی میزان سایش غلتکها، وضعیت شیارهای پاس نورد، عملکرد قیچیها، گیربکسها و سیستمهای انتقال قدرت از جمله اقدامات مهم هفتگی است.
ماشینکاری و تعویض غلتکها
غلتکها به مرور زمان تحت تأثیر فشار و سایش دچار تغییر ابعاد میشوند. بنابراین باید بر اساس میزان کارکرد و شرایط تولید، در کارگاه Roll Shop بازرسی، تراشکاری و مجدداً کالیبره شوند.
آنالیز ارتعاشات
پایش ارتعاشات الکتروموتورها، گیربکسها و یاتاقانهای اصلی میتواند به شناسایی زودهنگام خرابی کمک کند و از توقفهای ناگهانی و پرهزینه جلوگیری نماید.
طراحی و ساخت تجهیزات خط نورد توسط شرکت فولاد آذر آذین
گروه مهندسی و ساخت شرکت فولاد آذر آذین با بهرهگیری از دانش تخصصی در حوزههای متالورژی، مکانیک و اتوماسیون صنعتی، خدمات مرتبط با طراحی و اجرای خطوط نورد را ارائه میدهد.
طراحی و مشاوره مهندسی
این خدمات میتواند شامل طراحی Layout، بررسی ظرفیت تولید، محاسبات پاسهای نورد، انتخاب تجهیزات و انجام مطالعات فنی و اقتصادی پروژه باشد.
ساخت و بومیسازی تجهیزات
ساخت و بومیسازی تجهیزاتی مانند قفسههای نورد، گیربکسهای صنعتی، بسترهای خنککننده، قیچیها و تجهیزات جانبی میتواند وابستگی پروژه به تجهیزات وارداتی را کاهش دهد.
اتوماسیون و مانیتورینگ
استفاده از PLC، سیستمهای کنترل سرعت و تجهیزات مانیتورینگ به کنترل بهتر فرآیند و هماهنگی میان اجزای خط کمک میکند.
نصب و راهاندازی
خدمات اجرایی میتواند شامل نصب تجهیزات، تست سرد، تست گرم، راهاندازی خط و آموزش نیروهای بهرهبردار باشد.
برای دریافت مشاوره تخصصی، بررسی ظرفیت مورد نظر و برآورد اولیه احداث خط نورد فولاد، میتوان با کارشناسان شرکت فولاد آذر آذین در ارتباط بود.
حداقل سرمایه مورد نیاز برای احداث کارخانه نورد چقدر است؟
هزینه احداث کارخانه نورد عدد ثابتی ندارد و به ظرفیت تولید، نوع محصول، سطح اتوماسیون، نو یا دست دوم بودن تجهیزات، کشور سازنده ماشینآلات، هزینه زمین و زیرساخت و شرایط بازار بستگی دارد.
برای مثال، یک خط نورد میلگرد با ظرفیت حدود ۱۰۰ هزار تن در سال میتواند چند میلیون دلار سرمایهگذاری ثابت نیاز داشته باشد؛ اما رقم نهایی باید پس از تهیه لیست تجهیزات، مشخص شدن ظرفیت واقعی و انجام استعلام قیمت از سازندگان محاسبه شود.
کدام کوره برای خط نورد مناسبتر است؟
انتخاب کوره به ظرفیت، نوع محصول و طراحی خط بستگی دارد. کورههای Walking Beam در بسیاری از خطوط مدرن به دلیل امکان کنترل مناسب حرکت شمش و توزیع مطلوبتر حرارت مورد استفاده قرار میگیرند، در حالی که کورههای Push Type نیز در پروژههای مختلف کاربرد دارند.
بنابراین نمیتوان یک نوع کوره را برای تمام کارخانهها بهترین گزینه دانست و انتخاب نهایی باید در مطالعات مهندسی پروژه انجام شود.
ماده اولیه تولید میلگرد چیست؟
ماده اولیه متداول برای تولید میلگرد، بیلت فولادی (Billet) با مقطع مربعی یا مستطیلی است. گرید ماده اولیه باید مطابق ترکیب شیمیایی و استاندارد محصول نهایی انتخاب شود.
بیلتهای گریدهای مختلف، از جمله گریدهای رایج 3SP و 5SP، بسته به مشخصات پروژه و بازار مصرف میتوانند در تولید محصولات نوردی مورد استفاده قرار گیرند.
راندمان تولید خط نورد چقدر است؟
راندمان واقعی خط نورد به کیفیت ماده اولیه، طراحی کوره، تنظیم پاسها، وضعیت تجهیزات، سرعت تولید و میزان ضایعات بستگی دارد.
در یک خط نورد مناسب و بهدرستی تنظیمشده، Yield تولید میتواند در محدوده بالایی قرار گیرد، اما مقدار دقیق آن باید بر اساس دادههای واقعی کارخانه، میزان پوسته اکسیدی، سر و تهقیچی و سایر ضایعات محاسبه شود.
سوالات متداول درباره احداث کارخانه نورد فولاد
برای احداث کارخانه نورد از کجا باید شروع کرد؟
اولین قدم، تعیین محصول هدف و ظرفیت تولید است. پس از آن باید مطالعات بازار، امکانسنجی فنی و اقتصادی، بررسی زمین و زیرساخت، انتخاب تجهیزات و طراحی Layout انجام شود.
مهمترین تجهیزات خط نورد کداماند؟
کوره پیشگرم، دستگاه پوستهزدا، قفسههای نورد اولیه و نهایی، سیستم خنککاری، قیچیها، بستر خنککننده، تجهیزات انتقال، بستهبندی و سیستم کنترل و اتوماسیون از تجهیزات اصلی یک خط نورد هستند.
آیا میتوان کارخانه نورد را با تجهیزات دست دوم راهاندازی کرد؟
بله، استفاده از تجهیزات دست دوم در برخی پروژهها امکانپذیر است؛ اما وضعیت مکانیکی، عمر تجهیزات، ظرفیت واقعی، میزان استهلاک، امکان تأمین قطعات یدکی و سازگاری تجهیزات با محصول هدف باید پیش از خرید بهطور کامل بررسی شود.
ظرفیت تولید کارخانه نورد چگونه تعیین میشود؟
ظرفیت تولید به عواملی مانند سایز شمش، محصول نهایی، سرعت خط، تعداد قفسهها، توان تجهیزات، ساعات کاری، زمان توقفات و راندمان تولید وابسته است.
مهمترین عامل در موفقیت اقتصادی کارخانه نورد چیست؟
انتخاب محصول مناسب برای بازار، کنترل هزینه مواد اولیه و انرژی، طراحی صحیح خط، کاهش توقفات، مدیریت ضایعات و استفاده از تجهیزات متناسب با ظرفیت واقعی کارخانه، تأثیر مستقیمی بر اقتصادی بودن پروژه دارند.