


گلمیخ برشی (Shear Stud) یک قطعه فولادی است که بهعنوان برشگیر در سقفهای عرشه فولادی و سازههای مرکب مورد استفاده قرار میگیرد. این قطعه با اتصال به بال تیر فولادی و قرارگیری درون بتن، به انتقال نیروهای برشی بین دال بتنی و تیر فولادی کمک میکند و امکان عملکرد مرکب بتن و فولاد را فراهم میسازد.
گلمیخ برشی با ایجاد اتصال مکانیکی میان بتن و تیر فولادی، میزان لغزش نسبی بین این دو جزء را کنترل کرده و باعث میشود دال بتنی و تیر فولادی در قالب یک سیستم مرکب عمل کنند. در این مقاله، کاربرد گلمیخ، مشخصات فنی، روشهای تولید، فرآیند جوشکاری، استانداردهای مرتبط و روشهای کنترل کیفیت آن را بررسی میکنیم.
گلمیخ برشی چیست و چه نقشی در سقف عرشه فولادی دارد؟
گلمیخ برشی یک برشگیر فولادی است که به بال تیر فولادی جوش داده میشود و پس از بتنریزی در داخل دال بتنی قرار میگیرد.
در سقفهای عرشه فولادی (Metal Deck)، بتن و تیر فولادی باید بتوانند در برابر نیروهای واردشده بهصورت هماهنگ عمل کنند. در صورت نبود اتصال برشی مناسب، امکان ایجاد لغزش نسبی بین بتن و فولاد وجود دارد.
گلمیخ با ایجاد یک اتصال مکانیکی بین این دو بخش، انتقال نیروهای برشی در سطح مشترک را امکانپذیر میکند. در نتیجه، بتن و تیر فولادی میتوانند بهعنوان یک مقطع مرکب (Composite Structure) در طراحی سازه مشارکت داشته باشند.
بنابراین مهمترین وظایف گلمیخ برشی عبارتاند از:
- انتقال نیروهای برشی بین بتن و تیر فولادی
- کاهش لغزش نسبی بین دال بتنی و تیر
- ایجاد عملکرد مرکب میان بتن و فولاد
- کمک به افزایش ظرفیت باربری سیستم مرکب
- فراهم کردن اتصال سریع و صنعتی در سقفهای عرشه فولادی

روشهای تولید گلمیخ برشی
یکی از مراحل مهم در تولید گلمیخ، شکلدهی قطعه و کنترل کیفیت فولاد آن است. روش تولید باید متناسب با استاندارد محصول و الزامات فنی موردنظر انتخاب شود.
فورج سرد
در بسیاری از گلمیخهای استاندارد، فرآیند شکلدهی به روش فورج سرد انجام میشود. در این روش، مفتول فولادی در شرایط کنترلشده و بدون گرم کردن تا دمای نورد، تحت فشار قرار گرفته و شکل نهایی قطعه ایجاد میشود.
فورج سرد میتواند مزایایی مانند دقت ابعادی مناسب، یکنواختی قطعه و قابلیت تولید انبوه ایجاد کند. کیفیت نهایی گلمیخ علاوه بر روش شکلدهی، به جنس فولاد، فرآیند تولید، عملیات حرارتی احتمالی و کنترل کیفیت نیز وابسته است.
بنابراین نمیتوان صرفاً بر اساس روش تولید، کیفیت یک گلمیخ را تضمین کرد و محصول باید با استاندارد و مشخصات فنی موردنیاز پروژه مطابقت داشته باشد.
تفاوت گلمیخ با برشگیرهای سنتی
پیش از رواج گسترده گلمیخهای برشی، از برخی مقاطع فولادی مانند نبشی و ناودانی نیز بهعنوان برشگیر در سازههای مرکب استفاده میشد.
امروزه گلمیخ در بسیاری از پروژههای سقف عرشه فولادی به دلیل سرعت اجرای بالا، امکان جوشکاری اتوماتیک و ابعاد کوچک مورد استفاده قرار میگیرد.
| شاخص بررسی | گلمیخ برشی (Shear Stud) | برشگیرهای مقطعی مانند نبشی و ناودانی |
|---|---|---|
| روش نصب | جوشکاری با دستگاه استادولدینگ | معمولاً جوشکاری مقطع فولادی |
| سرعت اجرا | بالا و مناسب اجرای صنعتی | معمولاً زمانبرتر |
| ابعاد و وزن | کوچک و سبک | بسته به مقطع میتواند بزرگتر و سنگینتر باشد |
| نوع اتصال | اتصال نقطهای با گرده جوش پیرامونی | اتصال خطی یا موضعی بر اساس جزئیات اجرا |
| کاربرد رایج | سقفهای عرشه فولادی و سازههای مرکب | برخی سازههای مرکب و کاربردهای خاص |
| کنترل کیفیت | بازرسی ظاهری و آزمونهای تعیینشده برای اتصال | وابسته به نوع مقطع و روش اتصال |

کاربرد نبشی بهعنوان برشگیر
در برخی سیستمهای قدیمیتر یا طراحیهای خاص، از نبشی بهعنوان برشگیر در سازههای مرکب استفاده شده است.
نبشی به دلیل شکل L و قابلیت جوشکاری، میتواند در جزئیات خاص اتصال بین بتن و فولاد مورد استفاده قرار گیرد. با این حال، نوع برشگیر باید بر اساس طراحی سازه، الزامات استاندارد و جزئیات اجرایی انتخاب شود.
در مقایسه با قطعات حجیمتر، گلمیخ امکان اجرای سریعتر و مکانیزهتر اتصال را در بسیاری از پروژههای عرشه فولادی فراهم میکند.
کاربرد ناودانی بهعنوان برشگیر
ناودانی نیز یکی دیگر از مقاطع فولادی است که در برخی سیستمهای سازه مرکب میتواند بهعنوان برشگیر مورد استفاده قرار گیرد.
به دلیل شکل U، ناودانی سطح تماس و هندسه متفاوتی نسبت به گلمیخ دارد و نحوه انتقال نیرو در آن با توجه به جزئیات اتصال و طراحی سازه تعیین میشود.
برای بررسی مشخصات، ابعاد و انواع ناودانی میتوان جدولهای وزنی و مشخصات فنی مقاطع مختلف را بررسی کرد.
مشخصات فنی و ابعاد گلمیخ برشی
گلمیخهای برشی در قطرها و ارتفاعهای مختلف تولید میشوند و انتخاب ابعاد آنها به طراحی سقف، ضخامت دال، نوع عرشه فولادی، ظرفیت موردنیاز و استاندارد پروژه بستگی دارد.
برخی مشخصات متداول گلمیخهای مورد استفاده در سقفهای عرشه فولادی عبارتاند از:
| پارامتر فنی | مشخصات متداول |
|---|---|
| جنس | فولاد مناسب برای گلمیخهای برشی و جوشکاری استادولدینگ |
| قطرهای رایج | ۱۶ و ۱۹ میلیمتر |
| ارتفاع | بسته به طراحی و نوع سقف، در اندازههای مختلف |
| نوع اتصال | جوش قوسی گلمیخ (Stud Welding) |
| محل نصب | بال تیر فولادی و درون دال بتنی |
| استاندارد مرتبط | ISO 13918 و سایر استانداردهای موردنیاز پروژه |
مقادیر دقیق مقاومت کششی، تنش تسلیم، افزایش طول و سایر مشخصات مکانیکی باید از گواهی محصول و استاندارد مربوط به همان گلمیخ استخراج شود.

فرآیند جوشکاری گلمیخ با دستگاه استاد ولدر
اتصال گلمیخ به تیر فولادی معمولاً با استفاده از فرآیند جوشکاری قوسی گلمیخ (Stud Welding) انجام میشود.
در این فرآیند، گلمیخ داخل گان دستگاه قرار میگیرد و دستگاه، با ایجاد قوس الکتریکی میان پایه گلمیخ و سطح فولادی، دو سطح را برای مدت کوتاهی ذوب میکند.
پس از پایان قوس و برقراری تماس، فلز مذاب منجمد شده و اتصال جوشی میان گلمیخ و تیر شکل میگیرد.
مراحل کلی جوشکاری گلمیخ
- آمادهسازی سطح تیر: محل جوش باید از آلودگی، روغن، زنگزدگی شدید و مواد مزاحم پاک شود.
- قرار دادن گلمیخ در گان: گلمیخ داخل دستگاه استادولدینگ قرار میگیرد.
- قرار دادن حلقه سرامیکی: در صورت استفاده از روش متداول جوشکاری، فِرول سرامیکی اطراف محل جوش قرار میگیرد.
- ایجاد قوس الکتریکی: دستگاه با پارامترهای تنظیمشده قوس ایجاد میکند.
- ذوب سطح: انتهای گلمیخ و سطح تیر در ناحیه اتصال ذوب میشوند.
- اتصال و انجماد: گلمیخ در موقعیت مشخص قرار گرفته و فلز مذاب منجمد میشود.
- بازرسی جوش: گرده جوش و وضعیت اتصال بررسی میشود.
نقش حلقه سرامیکی در جوشکاری گلمیخ
حلقه سرامیکی یکی از اجزای متداول فرآیند جوشکاری گلمیخ است.
این قطعه در اطراف محل جوش قرار میگیرد و به کنترل حوضچه مذاب و فرآیند جوش کمک میکند.
مهمترین وظایف حلقه سرامیکی عبارتاند از:
- محدود کردن پاشش فلز مذاب
- کمک به محافظت از حوضچه مذاب در برابر شرایط محیطی
- شکلدهی و کنترل گرده جوش
- کمک به ایجاد اتصال یکنواخت پیرامون پایه گلمیخ
پس از پایان جوشکاری و سرد شدن اتصال، حلقه سرامیکی معمولاً با ضربه جدا شده و دور انداخته میشود.
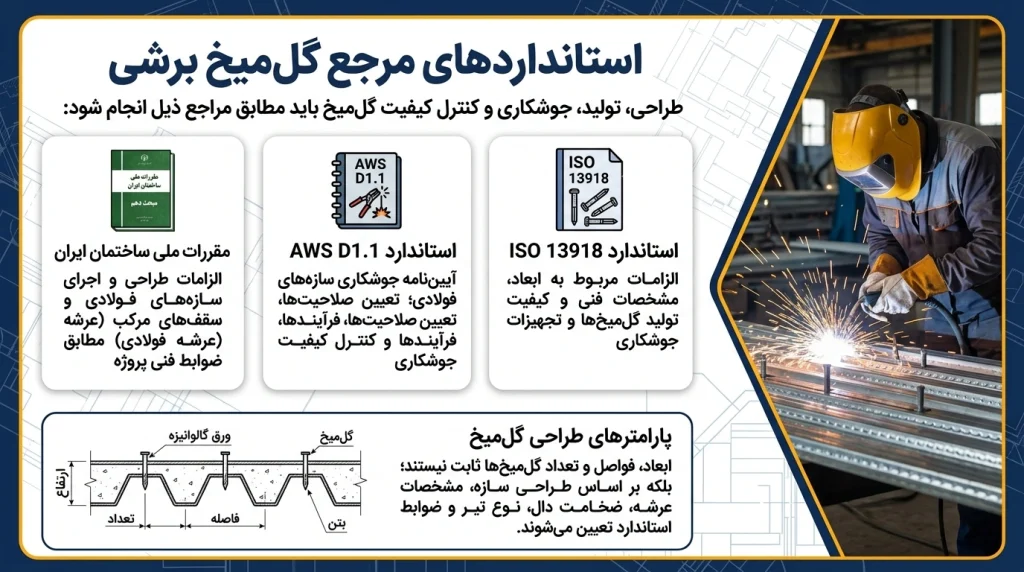
استانداردهای مرجع گلمیخ برشی
طراحی، تولید، جوشکاری و کنترل کیفیت گلمیخ باید مطابق استانداردها و ضوابط پروژه انجام شود. برخی از مراجع مهم عبارتاند از:
استاندارد ISO 13918
استاندارد ISO 13918 به الزامات مرتبط با گلمیخها و سایر قطعات مورد استفاده در جوشکاری گلمیخ میپردازد و مشخصاتی مانند ابعاد و برخی الزامات مربوط به محصولات را پوشش میدهد.
استاندارد AWS D1.1
استاندارد AWS D1.1 یکی از مراجع مهم در زمینه جوشکاری سازههای فولادی است و الزامات مرتبط با فرآیندها، صلاحیت و کنترل کیفیت جوشکاری را مشخص میکند.
مقررات ملی ساختمان
در پروژههای ساختمانی ایران، الزامات مربوط به طراحی و اجرای سازههای فولادی و سقفهای مرکب باید مطابق مقررات ملی ساختمان و ضوابط فنی پروژه بررسی شود.
مقادیر مربوط به ارتفاع، فاصله و تعداد گلمیخها نباید بهصورت یک عدد ثابت برای تمام پروژهها در نظر گرفته شود؛ بلکه باید بر اساس طراحی سازه، مشخصات عرشه، ضخامت دال، نوع تیر و ضوابط استاندارد مربوطه تعیین شود.
کنترل کیفیت جوش گلمیخ
کنترل کیفیت گلمیخ و اتصال آن به تیر فولادی یکی از مهمترین مراحل اجرای سقف عرشه فولادی است.
۱. بازرسی چشمی
در بازرسی چشمی، شکل و یکنواختی گرده جوش اطراف پایه گلمیخ بررسی میشود.
مواردی مانند:
- ناقص بودن گرده جوش
- ترک
- تخلخل قابل مشاهده
- سوختگی یا ذوب نامناسب
- انحراف گلمیخ
- عدم اتصال مناسب به سطح تیر
میتوانند نشانه وجود مشکل در فرآیند جوشکاری باشند.
۲. آزمون خمکاری
آزمون خمکاری یکی از روشهای کنترل اتصال گلمیخ است. در این آزمون، گلمیخ طبق روش و زاویه تعیینشده در استاندارد پروژه خم میشود تا رفتار اتصال و ناحیه جوش بررسی شود.
در صورتی که پس از انجام آزمون، ترک یا گسیختگی نامطلوب در ناحیه جوش یا گلمیخ مشاهده نشود، اتصال میتواند معیارهای پذیرش آزمون مربوطه را تأمین کند.
زاویه و روش دقیق آزمون باید مطابق استاندارد مورد استفاده در پروژه تعیین شود.
نکات مهم اجرای گلمیخ در سقف عرشه فولادی
برای دستیابی به اتصال مناسب، تنها استفاده از گلمیخ استاندارد کافی نیست و فرآیند اجرا نیز باید کنترل شود.
مهمترین نکات اجرایی عبارتاند از:
- سطح تیر در محل جوش باید آماده و عاری از آلودگی باشد.
- دستگاه استادولدینگ باید متناسب با نوع گلمیخ تنظیم شود.
- پارامترهای جوشکاری باید طبق دستورالعمل سازنده و استاندارد پروژه انتخاب شوند.
- وضعیت گلمیخ پس از جوشکاری باید از نظر ظاهری بررسی شود.
- فاصله و آرایش گلمیخها باید مطابق نقشه سازه باشد.
- در محلهایی که عرشه فولادی روی تیر قرار دارد، جزئیات جوشکاری باید مطابق نقشه اجرایی کنترل شود.
- کیفیت و مشخصات گلمیخ باید دارای مستندات و گواهی فنی معتبر باشد.
سوالات متداول
۱. گلمیخ برشی چه کاربردی دارد؟
گلمیخ برشی برای ایجاد اتصال برشی بین تیر فولادی و دال بتنی در سازههای مرکب استفاده میشود. این قطعه با کاهش لغزش نسبی بین بتن و فولاد، امکان عملکرد مرکب دو جزء را فراهم میکند.
۲. چرا از گلمیخ در سقف عرشه فولادی استفاده میشود؟
گلمیخ امکان ایجاد اتصال سریع و صنعتی بین تیر فولادی و دال بتنی را فراهم میکند و در بسیاری از سیستمهای سقف عرشه فولادی بهعنوان برشگیر مورد استفاده قرار میگیرد.
۳. نقش حلقه سرامیکی در جوش گلمیخ چیست؟
حلقه سرامیکی به کنترل حوضچه مذاب، کاهش پاشش و شکلدهی مناسب گرده جوش کمک میکند و یکی از اجزای متداول فرآیند جوشکاری گلمیخ است.
۴. قطر گلمیخهای برشی معمولاً چقدر است؟
قطرهای ۱۶ و ۱۹ میلیمتر از اندازههای متداول گلمیخهای مورد استفاده در سقفهای عرشه فولادی هستند، اما اندازه دقیق باید بر اساس طراحی و مشخصات فنی پروژه تعیین شود.
۵. آیا گلمیخ برشی فقط به روش فورج سرد تولید میشود؟
فورج سرد یکی از روشهای رایج تولید گلمیخهای استاندارد است، اما کیفیت محصول تنها به روش شکلدهی وابسته نیست. جنس فولاد، فرآیند تولید، کنترل ابعادی، خواص مکانیکی و انطباق با استاندارد محصول نیز باید بررسی شود.
۶. چگونه کیفیت جوش گلمیخ را بررسی کنیم؟
بازرسی چشمی و آزمونهای مکانیکی مانند آزمون خمکاری از روشهای متداول کنترل اتصال هستند. نوع، تعداد و معیار پذیرش آزمونها باید مطابق استاندارد و مشخصات فنی پروژه تعیین شود.
۷. آیا میتوان به جای گلمیخ از نبشی یا ناودانی استفاده کرد؟
در برخی سیستمهای سازه مرکب، نبشی یا ناودانی میتوانند بهعنوان برشگیر طراحی شوند؛ اما جایگزینی آنها با گلمیخ باید در مرحله طراحی و مطابق محاسبات مهندسی و ضوابط پروژه انجام شود. این مقاطع را نمیتوان بدون بررسی طراحی، جایگزین مستقیم گلمیخ دانست.