
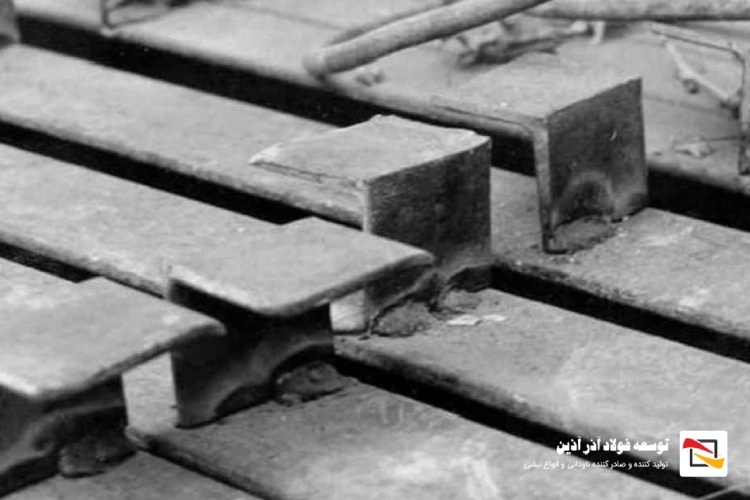

برشگیر ناودانی یکی از کلیدیترین قطعات واسط در سقفهای کامپوزیت و پلهای فلزی است که با برش شاخههای ناودانی در قطعات کوچک و جوش دادن آنها به تیرهای فولادی، نیروی برشی میان بتن و فولاد را منتقل میکند. برای تولید سریع و دقیق این قطعات بدون دفرمه شدن بالها، انتخاب دستگاه ناودانیبر مناسب و تنظیم دقیق ضوابط برشکاری اهمیت بالایی دارد.
انواع دستگاههای ناودانیبر و روشهای برشکاری
انتخاب تجهیزات برشکاری به حجم پروژه، دقت مورد نیاز و ضخامت جان و بال ناودانی بستگی دارد و دستگاهها به ۳ گروه اصلی هیدرولیک، مکانیکی و حرارتی تقسیم میشوند.
دستگاههای قیچی و گیوتین هیدرولیک
قیچیهای هیدرولیک صنعتی سریعترین و اقتصادیترین ابزار برای برش مقاطع سبک تا سنگین در حجم بالا هستند. این دستگاهها با اعمال فشار مستقیم جکهای هیدرولیک به تیغههای شکلدهیشده، برش را بدون ایجاد آلودگی صوتی و برادهبرداری انجام میدهند. قیچیهای چندکاره صنعتی در کارگاههای ساختمانی کاربرد فراوانی دارند، زیرا علاوه بر برش ناودانی، امکان گیوتینکاری و برش مقاطعی مانند نبشی را نیز فراهم میکنند.
ارههای مکانیکی و اره نواری
ارههای نواری دقیقترین روش برش مکانیکی برای دستیابی به لبههای کاملاً صاف و گونیا هستند. این روش هیچگونه تغییر فرمی در بالها ایجاد نمیکند و برای برشکاری حساس سازهای که نیاز به عدم وجود پلیسه دارد، بهترین گزینه است؛ هرچند سرعت آن نسبت به قیچی هیدرولیک پایینتر است.
روشهای برش حرارتی (پلاسما، لیزر CNC و هواگاز)
روشهای حرارتی بیشتر زمانی استفاده میشوند که نیاز به برش زاویهدار، برش لچکی یا ضخامتهای بسیار بالا باشد. برش پلاسما و لیزر CNC دقت بالایی دارند اما به دلیل ایجاد منطقه تحت تاثیر حرارت (HAZ) ممکن است ساختار متالورژیکی لبه برش را تغییر دهند. روش هواگاز (سنگین) نیز ضایعات بالا و پلیسه فراوان ایجاد میکند.
جدول مقایسه روشها و تجهیزات برش ناودانی
جدول زیر پارامترهای کلیدی انتخاب روش برش مناسب برای ساخت قطعات فولادی و برشگیر ناودانی را مقایسه میکند:
| روش / دستگاه | دقت برش | سرعت کار | میزان ضایعات و پلیسه | هزینه استهلاک تیغه/تجهیزات | کیفیت و صافی لبه |
|---|---|---|---|---|---|
| قیچی هیدرولیک | متوسط (±1.5 mm) | بسیار بالا | صفر (بدون براده) | پایین | نیاز به تنظیم برای جلوگیری از لهیدگی |
| اره نواری | بسیار بالا (±0.5 mm) | متوسط | کم (براده فلزی) | متوسط | کاملاً صاف و بدون نیاز به سنگزنی |
| برش پلاسما CNC | بالا (±0.8 mm) | بالا | متوسط (اکسید و لایه سوخته) | بالا (نازل و الکترود) | دارای لایه اکسیدی ریز |
| برش هواگاز (کپسول) | پایین (±3 mm) | پایین | بالا (پلیسه سنگین) | پایین | زبر و نیازمند تمیزکاری و سنگزنی |
نقش و کاربرد ناودانی در ساخت برشگیر ناودانی
برای ساخت برشگیر ناودانی استاندارد، ابتدا شاخههای ۶ یا ۱۲ متری ناودانی در قطعاتی با طول ۱۰ تا ۱۵ سانتیمتر برش خورده و سپس روی بال بالایی تیرهای اصلی جوش داده میشوند.
نکته طراحی: مطابق آییننامه سازههای فولادی (AISC)، در سقفهای کامپوزیت برای مقابله با نیروی برشی افقی و جلوگیری از بلند شدن دال بتنی از روی تیر فلزی، قطعات برشخورده ناودانی (معمولاً سایز UPN 8 تا UPN 12) بهعنوان برشگیر عملکرد بهینهتری نسبت به گل میخها در حمل بارهای سنگین دارند.
ناودانی در پروژههای عمرانی همیشه به یک شکل اجرا نمیشود و بسته به نوع کاربرد، ممکن است بهصورت ممتد یا قطعهای مورد استفاده قرار گیرد. آشنایی با اینکه ناودانی پیوسته چیست و چه ویژگیهایی دارد، به مهندسان و مجریان کمک میکند هنگام طراحی یا اجرای بخشهای مختلف سازه، گزینه متناسب با جزئیات پروژه را انتخاب کنند.
مشخصات فنی، ظرفیت برش و جنس تیغهها
ظرفیت کارکرد دستگاههای ناودانیبر بر اساس تنژ جک هیدرولیک و ابعاد دهانه تیغه تعیین میشود.
- ظرفیت برش بر اساس سایز: دستگاههای کارگاهی کوچک توانایی برش ناودانی سایز ۶ تا ۱۲ را دارند، در حالی که دستگاههای سنگین صنعتی تا سایز UPN 20 و UPN 24 را برش میدهند.
- فشار جک هیدرولیک: فشار جک در دستگاههای هیدرولیک از ۳۰ تن (برای مقاطع سبک) تا ۱۲۰ تن (برای مقاطع سنگین و چندکاره) متغیر است.
- جنس تیغهها: تیغه دستگاههای قیچی هیدرولیک از فولادهای ابزاری سردکار مانند SPK (1.2080) یا D2 ساخته میشود که در برابر سایش و ضربههای متوالی مقاوم بوده و قابلیت تیزکاری مجدد دارند.
چالشهای شایع برش، لهیدگی لبهها و تنظیم کلیرانس
اصلیترین چالش هنگام برش ناودانی با قیچی هیدرولیک، دفرمه شدن و خمی بالها بهدلیل لنگر خمشی ناشی از فشار تیغه است.
- علت دفرمه شدن بال ناودانی: اگر فک نگهدارنده (Hold-down) دستگاه، قطعه را محکم در جای خود ثابت نگه ندارد، فشار تیغه باعث لغزش و لهیدگی بالها میشود.
- تنظیم فاصله تیغهها (Clearance): فاصله بین تیغه ثابت و متحرک باید متناسب با ضخامت جان ناودانی تنظیم شود. فاصله ایدهآل تیغهها معمولاً ۷٪ تا ۱۰٪ ضخامت جان قطعه است. کلیرانس زیاد باعث ایجاد پلیسه کشیده و کلیرانس کم باعث فشار مضاعف به جک و شکستن تیغه میشود.
در اجرای سقفهای شیبدار، انتخاب پروفیل مناسب برای هدایت و پشتیبانی اجزای سقف اهمیت زیادی دارد. اگر میخواهید بدانید ناودانی شیروانی چیست و چه کاربردی دارد، بررسی ویژگیهای این پروفیل و محل استفاده آن در ساختار سقف میتواند به انتخاب مصالح مناسب برای اجرای سقف کمک کند.
نکات ایمنی، نگهداری و راهنمای خرید دستگاه ناودانیبر
برای طول عمر بیشتر دستگاه ناودانیبر و حفظ سلامت اپراتور، رعایت دستورالعملهای نگهداری تجهیزات کارگاهی الزامی است.
- روغنکاری و سیستم هیدرولیک: واسکازین و روغن هیدرولیک دستگاه باید بهصورت دورهای (هر ۵۰۰ ساعت کارکرد) بررسی و فیلترهای آن تعویض شوند.
- بازرسی تیغهها: لبههای تیغه SPK باید قبل از هر شیفت کاری از نظر پریدگی یا کندی بررسی شوند. کار با تیغه کند باعث فشار معکوس به جک هیدرولیک میشود.
- عوامل موثر بر قیمت خرید: قیمت دستگاه ناودانیبر به فاکتورهایی نظیر تعداد کاره بودن (تککاره یا ۵ کاره)، تنژ جک هیدرولیک، برند پمپ هیدرولیک، و جنس فولاد تیغهها بستگی دارد.
سوالات متداول
آیا استفاده از برشگیر ناودانی بهتر از گلمیخ (Stud Welding) است؟
در پروژههایی که بار برشی وارد بر سقف کامپوزیت بالاست یا دسترسی به دستگاههای تخصصی استاد ولدر وجود ندارد، استفاده از برشگیر ناودانی به دلیل سطح درگیری بیشتر با بتن و سهولت جوشکاری با الکترود دستی، گزینه اقتصادیتر و مطمئنتری است.
چطور از تاب برداشتن ناودانی هنگام برش جلوگیری کنیم؟
با استفاده از فکهای مهارکننده هیدرولیکی، تنظیم دقیق کلیرانس تیغهها روی ۱۰٪ ضخامت جان و بهکارگیری تیغههای تیز با زاویه برش مناسب میتوان تابدیدگی قطعه را به حداقل رساند.
بهترین سایز ناودانی برای ساخت برشگیر در سقف کامپوزیت چیست؟
معمولاً از ناودانیهای سنگین یا سبک با سایزهای UPN 8، UPN 10 و UPN 12 و طولهای ۱۰ تا ۱۵ سانتیمتر استفاده میشود.