
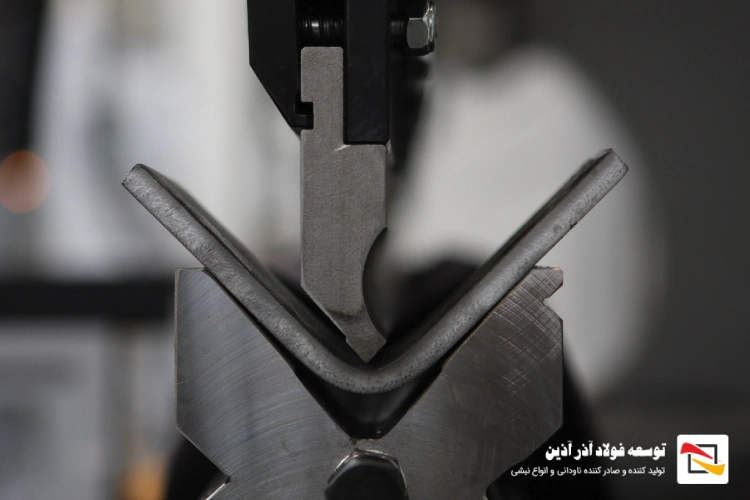

خمکاری نبشی فرایند شکلدهی و تغییر زاویه طولی مقطع L-شکل فولادی بدون برادهبرداری یا قطع متریال است که با هدف ساخت فریمهای دایرهای، آرکهای سازهای و رینگهای صنعتی انجام میشود. کنترل دقیق شعاع خم، استفاده از غلتکهای شیاردار مهارکننده و محاسبه میزان برگشت فنری (Springback) سه فاکتور کلیدی برای جلوگیری از موج برداشتن بالها و تغییر زاویه ۹۰ درجه کنج در این فرایند هستند.
بررسی جهتهای خمکاری نبشی (Leg-In / Leg-Out / Heel-In)
انتخاب ابزار نورد و میزان فشار هیدرولیک کاملاً به جهت قرارگیری بالها نسبت به مرکز قوس خم بستگی دارد و رفتار مکانیکی فولاد در هر جهت متفاوت است.
خمکاری بال به داخل (Leg-In): در این حالت، بال عمودی به سمت مرکز دایره خم قرار میگیرد. بال افقی تحت تنش شدید فشاری (Compression) قرار گرفته و اگر توسط غلتکهای راهنما مهار نشود، دچار چینخوردگی و موج برداشتن میشود.
خمکاری بال به خارج (Leg-Out): بال عمودی به سمت بیرون قوس قرار میگیرد و بال افقی تحت تنش کششی (Tension) کشیده میشود. این حالت آسانترین روش خمکاری است، اما نازک شدن ضخامت بال در شعاعهای کوچک باید محاسبه شود.
خمکاری از کنج یا پاشنه (Heel-In / Heel-Out): خم کردن مقطع روی تیزی زاویه ۹۰ درجه یا رأس بالها که پیچیدهترین حالت خمکاری بوده و نیازمند قالبهای V-شکل خاص با شیار زاویهدار است.
جدول مقایسه روشها و تجهیزات خمکاری نبشی
جدول زیر شاخصهای فنی روشهای مختلف خمکاری و نورد مقاطع فولادی را بر اساس دقت، سرعت و محدودیتهای کارگاهی مقایسه میکند:
| روش / دستگاه | دقت شعاع خم | سرعت کار | میزان ضایعات و دفرمه شدن | محدودیت ضخامت و سایز | هزینه استهلاک و تجهیزات |
|---|---|---|---|---|---|
| نورد ۳ غلتکه پروفیلبر | بالا (±1 mm) | بسیار بالا | حداقل (با غلتک شیاردار) | سایز ۳ تا ۲۰ (بسته به تنژ) | متوسط |
| پرس هیدرولیک و قالب | متوسط (±2 mm) | متوسط | احتمال تغییر زاویه کنج | مقاطع سنگین و ضخیم | پایین |
| دستگاههای CNC اتوماتیک | بسیار بالا (±0.2 mm) | بالا | صفر | مقاطع سبک تا متوسط | بالا |
| خمکاری گرم (کوره / مشعل) | پایین | بسیار پایین | بالا (ایجاد لایه اکسیدی) | تمام سایزها (دست ساز) | پایین (استهلاک سوخت) |
فرمولها و محاسبات مهندسی شعاع خم و برگشت فنری
محاسبه حداقل شعاع خم مجاز، مانع از ترک خوردن بال کششی و لایهای شدن فولاد در حین تغییر فرم میشود.
برای تعیین حداقل شعاع خم استاندارد (RminR_{\min}) بدون ایجاد ترک در بال خاری، از رابطه زیر استفاده میشود:
Rmin=C×bR_{\min} = C \times b
که در آن:
- bb: عرض بال ناودانی یا مقطع مورد خمکاری بر حسب میلیمتر است.
- CC: ضریب ثابتی است که برای فولادهای ساختمانی (ST37) بین ۲.۵ تا ۳.۵ و برای فولادهای پراستحکام (ST52) بین ۴ تا ۵ متغیر است.
برای پیشبینی هزینههای ساختوساز و برآورد میزان فولاد مورد نیاز پروژه، جدول مشخصات وزنی مقاطع نقش کلیدی دارد. محاسبه وزن نبشی بر اساس فرمول استاندارد (شامل طول بالها، ضخامت و چگالی فولاد) به مجریان طرح کمک میکند تا تخمین دقیقی از صورتجلسههای کارکرد داشته باشند.
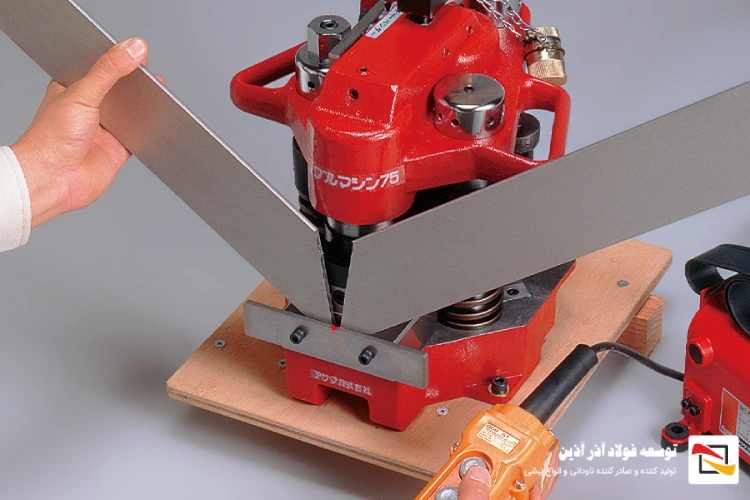
محاسبه و جبران برگشت فنری
پس از برداشتن بار هیدرولیک، مقطع به دلیل خاصیت الاستیک فولاد اندکی باز میشود. زاویه نهایی خم (θf\theta_f) بر اساس زاویه اعمالی اولیه (θi\theta_i) و فاکتور برگشت فنری (KsK_s) طبق رابطه زیر محاسبه میگردد:
Ks=θfθi=4(Ri⋅σyE⋅t)3−3(Ri⋅σyE⋅t)+11K_s = \frac{\theta_f}{\theta_i} = \frac{4 \left( \frac{R_i \cdot \sigma_y}{E \cdot t} \right)^3 – 3 \left( \frac{R_i \cdot \sigma_y}{E \cdot t} \right) + 1}{1}
راهکار کارگاهی: برای دستیابی به زاویه دقیق ۹۰ درجه یا دایره کامل، اپراتور باید دستگاه را بین ۱.۵ تا ۳ درجه بیش از حد مورد نیاز (Over-bending) تنظیم کند تا اثر برگشت فنری خنثی شود.
جدول استاندارد سایز مقاطع و حداقل شعاع خم مجاز
اطلاعات فنی زیر حداقل شعاع خم استاندارد را برای سایزهای پرکاربرد بدون نیاز به پیشگرمایش نشان میدهد:
| سایز استاندارد | ضخامت بال (t) | حداقل شعاع خم Leg-Out (Rmin) | حداقل شعاع خم Leg-In (Rmin) | حداکثر خروج از گونیایی مجاز |
|---|---|---|---|---|
| سایز ۳۰×۳۰ (۳) | ۳ میلیمتر | ۱۲۰ میلیمتر | ۱۵۰ میلیمتر | ±1.0° |
| سایز ۴۰×۴۰ (۴) | ۴ میلیمتر | ۱۸۰ میلیمتر | ۲۲۰ میلیمتر | ±1.0° |
| سایز ۵۰×۵۰ (۵) | ۵ میلیمتر | ۲۵۰ میلیمتر | ۳۰۰ میلیمتر | ±1.2° |
| سایز ۶۰×۶۰ (۶) | ۶ میلیمتر | ۳۵۰ میلیمتر | ۴۲۰ میلیمتر | ±1.5° |
| سایز ۸۰×۸۰ (۸) | ۸ میلیمتر | ۵۵۰ میلیمتر | ۶۸۰ میلیمتر | ±1.5° |
| سایز ۱۰۰×۱۰۰ (۱۰) | ۱۰ میلیمتر | ۸۰۰ میلیمتر | ۱۰۰۰ میلیمتر | ±2.0° |
برای جلوگیری از تخریب دیوارهای غیرسازهای و تیغهها در زمان وقوع زلزله، مهار جانبی آنها یک ضرورت مهندسی است. اجرای نبشی کشی ساختمان طبق الزامات مبحث ششم مقررات ملی، باعث مهار لرزهای دیوارهای سفالی و بلوکی شده و از ریزش خارج از صفحه آنها جلوگیری میکند.
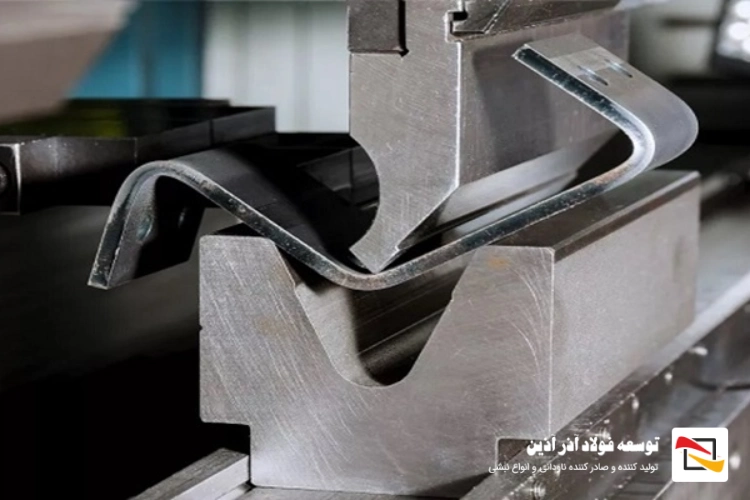
محاسبه و جبران برگشت فنری
پس از برداشتن بار هیدرولیک، مقطع به دلیل خاصیت الاستیک فولاد اندکی باز میشود. زاویه نهایی خم (θf\theta_f) بر اساس زاویه اعمالی اولیه (θi\theta_i) و فاکتور برگشت فنری (KsK_s) طبق رابطه زیر محاسبه میگردد:
Ks=θfθi=4(Ri⋅σyE⋅t)3−3(Ri⋅σyE⋅t)+11K_s = \frac{\theta_f}{\theta_i} = \frac{4 \left( \frac{R_i \cdot \sigma_y}{E \cdot t} \right)^3 – 3 \left( \frac{R_i \cdot \sigma_y}{E \cdot t} \right) + 1}{1}
راهکار کارگاهی: برای دستیابی به زاویه دقیق ۹۰ درجه یا دایره کامل، اپراتور باید دستگاه را بین ۱.۵ تا ۳ درجه بیش از حد مورد نیاز (Over-bending) تنظیم کند تا اثر برگشت فنری خنثی شود.
جدول استاندارد سایز مقاطع و حداقل شعاع خم مجاز
اطلاعات فنی زیر حداقل شعاع خم استاندارد را برای سایزهای پرکاربرد بدون نیاز به پیشگرمایش نشان میدهد:
چالشهای کارگاهی؛ جلوگیری از چینخوردگی و دفرمه شدن بال
اصلیترین چالش در خمکاری نبشی، کمانش جانبی، موج برداشتن بال داخلی و باز شدن زاویه ۹۰ درجه کنج (خروج از گونیایی) است.
برای پیشگیری از دفرمه شدن لبهها در طول نورد، رعایت اصول فنی زیر در کارگاه الزامی است:
- استفاده از ماندریل و غلتکهای پشتیبان: قرار دادن دیوایدرهای مهارکننده هیدرولیک در طرفین بال افقی، مانع از تاب برداشتن آن تحت تنش فشاری میشود.
- برشهای V-شکل (در خمهای زاویهدار تیپ تیز): در خمهای تند غیر دایرهای، برشی ۷۰ تا ۹۰ درجه روی یکی از بالها ایجاد شده، فرمدهی انجام شده و سپس محل درز جوشکاری و سنگزنی میشود.
- تنظیم دقیق کلیرانس غلتکها: فاصله بین فکهای بالا و پایین باید دقیقاً برابر با ضخامت بال نبشی به اضافه ۰.۲ میلیمتر تنظیم شود تا مقطع دچار لهیدگی یا لغزش نگردد.
تجهیزات و غلتکهای شیاردار مخصوص دستگاه نورد
دستگاههای نورد پروفیلبر استاندارد برای فرمدهی مقاطع ناهمگون از غلتکهای سهتکه با شیار L-Shape استفاده میکنند.
در فرآیند شکلدهی صنعتی، مقاطعی نظیر ناودانی و پروفیلهای زاویهدار به دلیل عدم تقارن محوری، نیازمند اعمال فشار دیفرانسیلی هستند تا از پیچش طولی (Twisting) قطعه نهایی جلوگیری شود.
- غلتکهای قابل تنظیم: این غلتکها امکان تغییری فاصله دیوارهها را بر اساس ضخامت بال فراهم کرده و لبه عمودی را کاملاً درگیر نگهمیدارند.
- پمپ هیدرولیک کمکی: در نورد مقاطع سنگین، جکهای جانبی با اعمال فشار معکوس به پاشنه مقطع، گونیایی زاویه کنج را حفظ میکنند.
سوالات متداول
چرا بال داخلی نبشی هنگام خمکاری موج برمیدارد؟
علت اصلی ایجاد موج، تنشهای فشاری بالا روی بال افقی در حالت Leg-In است. اگر غلتک پشتیبان یا دیوایدر جانبی برای مهار بال وجود نداشته باشد، فلز دچار کمانش موضعی میشود.
آیا خمکاری نبشی به روش سرد برای تمامی سایزها امکانپذیر است؟
خیر، نورد سرد معمولاً تا سایز ۱۰ (۱۰-۱۰) انجام میشود. برای سایزهای بالاتر یا شعاعهای بسیار کوچک، مقطع باید در کوره تا دمای ۸۵۰ تا ۹۵۰ درجه سانتیگراد گرم شده و سپس تحت خمکاری قرار گیرد.
چگونه میزان بازگشت فنری زاویه خم را جبران کنیم؟
با اعمال خم اضافی به میزان ۱.۵ تا ۳ درجه فراتر از زاویه نقشه، اثر بازگشت الاستیک فولاد پس از آزادسازی جک هیدرولیک خنثی میشود.